Kapitel 8
Hebelwirkung
An einem Dellenwerkzeug ist nichts Magisches. Es ist ein Hebel. Der Mensch hat den Hebel verstanden, lange bevor es Automobile gab, und fast alles, was ein Techniker Gefühl nennt, lässt sich auf einige wenige mechanische Tatsachen zurückführen. Du musst neben einer Tür kniend keine Gleichungen lösen. Du musst wissen, was sich ändert, wenn du deine Hand, deinen Drehpunkt oder deine Spitze bewegst. Dieses Kapitel benennt die Teile, benennt die Art von Hebel, die wir tatsächlich benutzen, benennt die Drehpunkte, die du seit Jahren wählst, ohne sie zu benennen, und wendet sich dann dem zu, was am anderen Ende der Stange sitzt: einem Blech, das auch eine Feder ist, und dessen Verhalten unter deiner Spitze von Leuten gemessen und benannt wurde, die überhaupt nicht an uns dachten.
8.1Die Teile des Systems
Jeder Hebel hat einen Drehpunkt, eine Kraft und eine Last. Der Drehpunkt ist der Angelpunkt. Er kann eine Verstärkung sein, ein Fensterschacht, ein Keil, eine Öffnung oder sogar ein Teil deiner eigenen Hand. Die Kraft ist das, was du aufbringst. Die Last ist das Blech an der Werkzeugspitze. Deine Führungshand erledigt eine völlig andere Aufgabe: sie stabilisiert die Geometrie und sagt dir, wo die Spitze ist. Darum sind zwei Hände wichtig. Eine Hand regiert die Position. Die andere regiert die Kraft. Anfänger vermischen diese Aufgaben ständig. Sie drücken und suchen gleichzeitig, und das Ergebnis ist eine Werkzeugspitze, die über das Blech wandert, während die Kraft bereits aufgebracht wird. Erst finden. Dann drücken.
- Der Drehpunktder Angelpunkt
- Der Punkt, um den sich das Werkzeug dreht. Er kann eine Verstärkung sein, ein Fensterschacht, ein Keil, eine Öffnung oder ein Teil deiner eigenen Hand. Ein Drehpunkt, der sich bewegt, ist kein Drehpunkt. Er verwandelt kontrollierte Kraft in unkontrollierte Bewegung, meist mit deinem Gewicht dahinter.
- Die Kraftdeine drückende Hand
- Die Kraft, die du aufbringst, und der Abstand vom Drehpunkt, in dem du sie aufbringst. Beide Hälften zählen. Die Hand an der Stange entlangzuschieben kostet dich keine Kraft und kauft oder verbraucht mit jedem Zentimeter Hebelwirkung.
- Die Lastdas Blech an der Spitze
- Nicht die Delle: das Blech. Die Delle ist eine Form. Die Last ist eine Steifigkeit, und sie hat mehr mit einer Feder gemeinsam als mit einem Klumpen Ton.
- Die Führungshandder vierte Teil
- Sie erledigt eine andere Aufgabe als die anderen drei. Sie stabilisiert die Geometrie und meldet, wo die Spitze ist. Eine Hand regiert die Position. Die andere regiert die Kraft. Anfänger vermischen die beiden Aufgaben, und das Werkzeug wandert über das Blech, während die Kraft bereits aufgebracht wird.
Eine Hand regiert die Position. Die andere regiert die Kraft. Erst finden. Dann drücken.
8.2Der Hebel, den wir tatsächlich benutzen
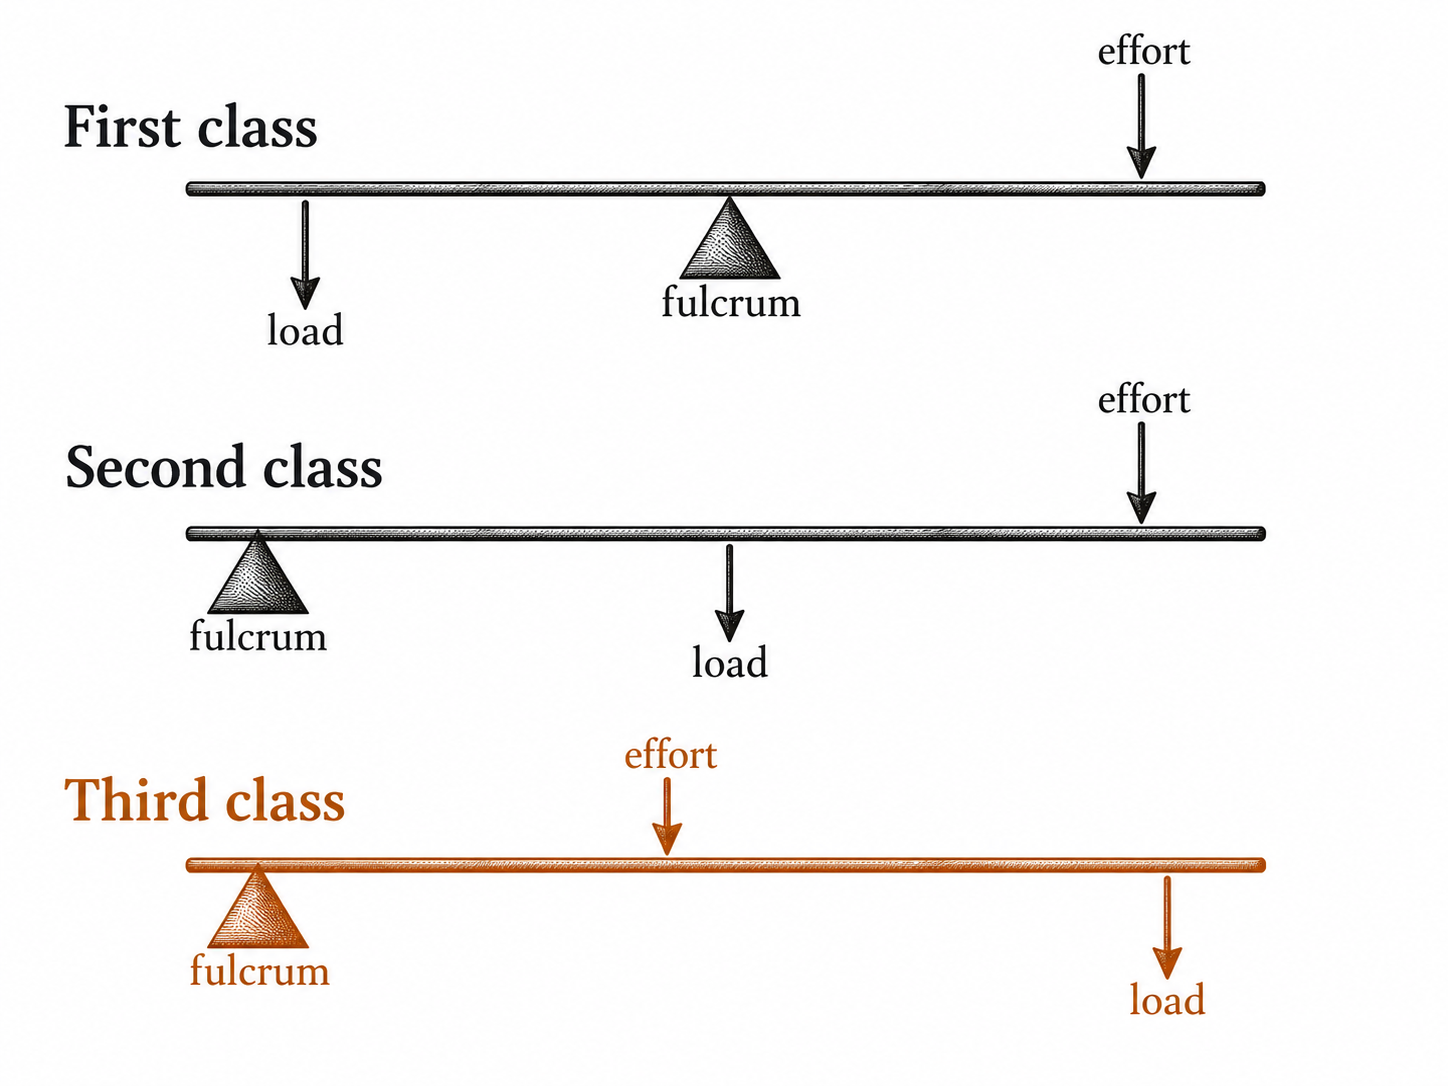
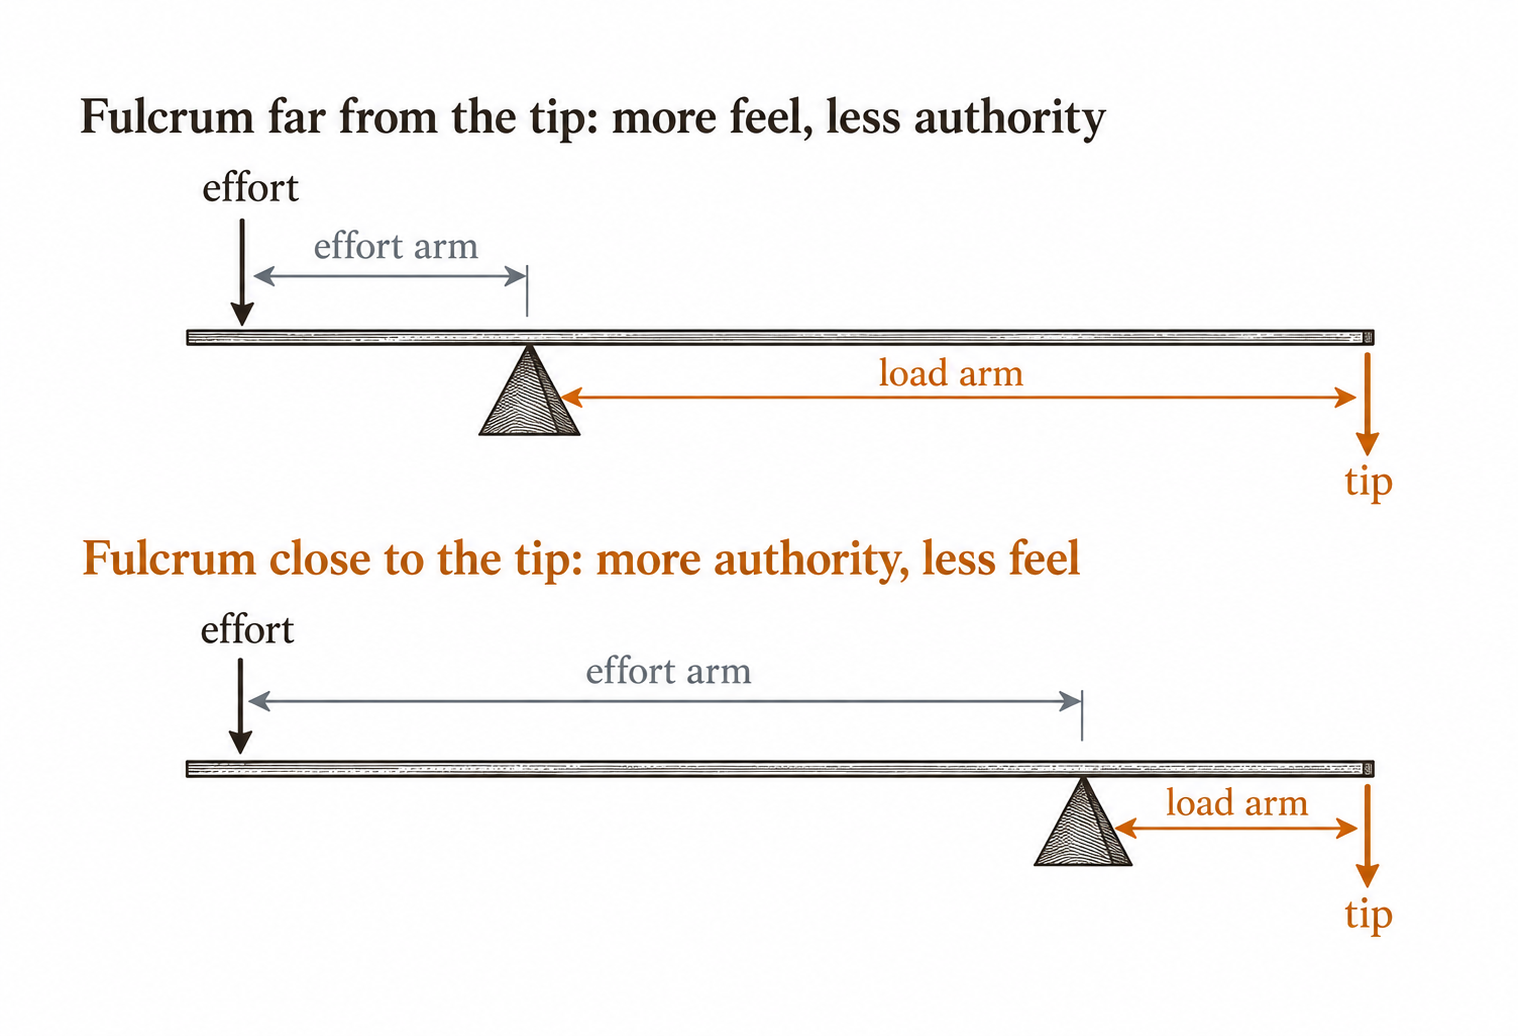
Viele Anordnungen der lackschadenfreien Dellenreparatur verhalten sich wie Hebel dritter Art, bei denen die Kraft zwischen Drehpunkt und Last liegt. Hebel dritter Art opfern Kraft zugunsten von Weg und Empfindlichkeit, und dieser Tausch nützt uns: eine kleine Handbewegung kann brauchbare Bewegung an der Spitze erzeugen, während sich der Widerstand des Blechs durch das Werkzeug spüren lässt. Aber es hat seinen Preis. Die Geometrie wird unerbittlich. Der Abstand vom Drehpunkt zu deiner Kraft und der Abstand vom Drehpunkt zur Spitze bestimmen, wie viel wirksame Kraft das Blech erreicht. Rück den Drehpunkt näher an die Delle, und du verkürzt den Lastarm: mehr Autorität erreicht die Spitze, aber das Gefühl kann abnehmen. Rück deine Kraft weiter vom Drehpunkt weg, und du erhöhst die Hebelwirkung. Darum können ein paar Zentimeter eine Reparatur verwandeln, und darum verbringt ein junger Techniker manchmal zehn Minuten damit, Werkzeuge zu wechseln, während er zehn Sekunden hätte darauf verwenden sollen, den Drehpunkt zu wechseln. Gute Hebelwirkung mit dem falschen Werkzeug schlägt oft schlechte Hebelwirkung mit dem richtigen.
8.3Die Drehpunkte, die du seit Jahren wählst
Nun der Teil des Systems, den niemand katalogisiert. Wir streiten endlos über Werkzeuge und fast nie über Angelpunkte, und dabei entscheidet der Angelpunkt mehr über das Ergebnis als die Stange. Hier sind die Drehpunkte, die dieses Handwerk tatsächlich benutzt. Die Angabe neben jedem ist seine Stabilität: wie viel deiner Kraft er als Bewegung an der Spitze zurückgibt statt als Bewegung seiner selbst.
- Eine strukturelle Verstärkunghöchste Stabilität
- Eine innere Verstärkung, ein Hutprofil, ein Halter. Sie bewegt sich nicht, weil sie so konstruiert wurde, dass sie sich nicht bewegt. Wo eine in Reichweite ist, ist sie fast immer die richtige Antwort.
- Ein Fensterschacht oder eine Führunghoch
- Steif, gerade und günstig in einer Tür gelegen. Achte auf Filz und Glas: was du an Stabilität gewinnst, kannst du an ungewolltem Schaden verlieren.
- Der Rand einer Öffnungmäßig
- Die gebördelte Lippe eines Türausschnitts, ein Leuchtenausschnitt, eine Heckklappe. Stark in der einen Richtung und schwach in der anderen, und darum zählt hier die Richtung deines Drucks mehr als irgendwo sonst.
- Ein Keil oder ein Distanzstückmäßig, und von dir zu bestimmen
- Absichtlich eingebracht, und das ist der Vorteil: du setzt es dorthin, wo die Geometrie es will, nicht dorthin, wo das Auto zufällig eines anbietet. Es ist nur so gut wie die Fläche, auf der es aufliegt.
- Ein eigener Drehpunkt oder eine Brückemäßig bis hoch
- Ein Werkzeug, das dafür gemacht ist, Angelpunkt zu sein. Es kauft dir einen Angelpunkt genau dort, wo du ihn willst, und kostet dich Rüstzeit. Dieser Tausch lohnt sich fast immer.
- Deine eigene Hand oder dein Unterarmdie geringste, und die aufschlussreichste
- Weich und darum instabil. Sie hat auch Nervenenden. Eine Hand als Drehpunkt ist ein schlechter Angelpunkt und ein ausgezeichnetes Instrument, und darum benutzen erfahrene Techniker sie spät in einer Reparatur und fast nie früh.
8.4Die Stange ist eine Feder
Als Nächstes ist zu verstehen, dass das Werkzeug selbst nicht starr ist. Lange Werkzeuge biegen sich mehr als kurze, und kleine Änderungen im Durchmesser erzeugen dramatische Änderungen der Steifigkeit, und darum ist das längste Werkzeug, das hinkommt, oft nicht das beste. Im Allgemeinen willst du das kürzeste Werkzeug, das hinkommt, und das dickste, das noch durch den Zugang passt. Dieser Grundsatz allein wird dir sehr viel Ärger ersparen. Wenn sich eine Stange biegt, speichert sie Energie, du hast also das Gefühl zu drücken, während ein Teil dessen, was du tust, das Biegen des Werkzeugs ist. Wenn das Blech seine Streckgrenze noch nicht überschritten hat, lädst du womöglich bloß eine Feder auf. Dann gibt das Metall nach, die gespeicherte Energie wird frei, und die Vertiefung wird so schnell zur Höhe, dass der junge Techniker sich fragt, was passiert ist. Passiert ist, dass das System endlich ausgezahlt hat, was du hineingesteckt hast. Und die Stange ist nur die Hälfte der Anordnung. Das Blech ist auch eine Feder, mit eigener Steifigkeit und einer eigenen Regel dafür, wie viel es zurückgibt,1 der Sprung, den du spürst, sind also zwei Federn, die zusammen loslassen, nicht eine.
8.5Das Blech ist auch eine Feder
Wende dich nun dem fernen Ende der Stange zu. Wir sagen, ein Blech wehrt sich. Das Wort ist vage, und die Vagheit hat dieses Handwerk ein Vokabular gekostet. Ein Blech unter Last tut etwas Bestimmtes und Wiederholbares, und die Hersteller messen es seit Jahrzehnten: nicht um uns beim Reparieren einer Tür zu helfen, sondern um zu entscheiden, ob die Tür überhaupt verbeulen würde. Ihr Versuch drückt einen Eindringkörper in ein Blech und zeichnet Kraft gegen Weg auf.2 Die Kurve hat vier Bereiche, und jeder hat einen Namen.
8.5.1Die vier Bereiche
- A. Anfangssteifigkeitder erste Widerstand
- Die Steigung der Kurve, bevor irgendetwas nachgibt.2 Rein elastisch. Drücke und lass hier los, und das Blech kommt genau so zurück, wie es war. Alles, was du in diesem Bereich tust, ist umsonst, und nichts davon ist Fortschritt.
- B. Die Durchschlaglastder Knall
- Die Beullast. Das Blech schlägt durch, und du spürst es loslassen.2 Jeder Techniker kennt dieses Ereignis, und die meisten haben keinen Namen dafür. Es ist nicht das Metall, das plastifiziert. Es ist die Form, die es sich anders überlegt, in welche Richtung sie gewölbt sein will.
- C. Sekundärsteifigkeitimmer noch elastisch
- Nach dem Durchschlagen federt das Blech weiter elastisch.2 Das ist der Bereich, der dich täuscht: er fühlt sich nach Fortschritt an und ist noch immer geliehen. Lass hier los, und das Blech nimmt sich alles zurück.
- D. Plastische Verformungder einzige Bereich, der zahlt
- Der Beginn der bleibenden Verformung im Werkstoff.2 Das ist der einzige Teil deines Drucks, den du behalten darfst. Alles davor war Miete.

Und dann kommt der Satz in jener Literatur, der in Wahrheit von uns handelt. Wenn die Last umgekehrt wird, kehrt der untere Teil der Kurve nicht auf null zurück.2 Diese Lücke ist die Delle. Ein Stein, eine Türkante, ein Hagelkorn: jedes hat ein Blech dieselben vier Bereiche hinaufgeführt und dann losgelassen, und der Abstand, den die Kurve nicht zurückkam, ist der Schaden, zu dem man dich gerufen hat. Jetzt lies es andersherum. Deine Stange durchläuft dieselbe Kurve in die Gegenrichtung, und die Lücke, die du nicht schließt, ist die Vertiefung, die dein Kunde auf dem Parkplatz finden wird. Reparieren ist Verbeulen, sorgfältig und rückwärts ausgeführt.
8.5.2Die Energie einer Delle
Noch eine Zahl aus derselben Literatur, und es ist die nützlichste Zahl dieses Kapitels. Empirische Arbeiten geben die Energie, die zum Auslösen einer Delle nötig ist, als W = K·YS²·t⁴/S an: Streckgrenze zum Quadrat, Blechdicke zur vierten Potenz, geteilt durch die Steifigkeit des Blechs.3 Lies die Exponenten. Dicke zur vierten. Ein Blech, das ein Fünftel dicker ist, verlangt etwa die doppelte Energie zum Verbeulen und etwa die doppelte Arbeit zum Bewegen. Die Festigkeit geht quadratisch ein, die Metalle aus Kapitel eins sind also keine bescheidene Korrektur: sie sind nach der Dicke der beherrschende Term. Dasselbe Normungsgremium, das die Zielgröße setzt, beziffert eine im Betrieb wahrnehmbare Delle mit rund zehn Joule Eintrag.3 Zehn Joule. Das ist das ganze Ereignis, das du bisher nach seiner Breite bepreist hast.
8.6Die Spitze entscheidet das Ereignis
Die Kraft hängt außerdem von der Kontaktfläche ab, denn das Blech erfährt keine Kraft im Abstrakten. Es erfährt Druck. Schick denselben Einsatz durch eine scharfe und durch eine breite Spitze, und du hast zwei sehr verschiedene Ereignisse geschaffen. Eine scharfe Spitze bündelt Spannung und kann einen genauen Punkt schnell über die Streckgrenze bringen, was ausgezeichnet ist, wenn Genauigkeit gefragt ist, und schrecklich, wenn breite Bewegung gefragt ist. Eine breite Spitze verteilt die Spannung über eine größere Fläche und kann Metall in der Masse sanft bewegen, ohne eine scharfe örtliche Höhe zu erzeugen. Darum will breiter Schaden breite Werkzeuge. Benutze die größte Fläche, die für die Arbeitsphase praktikabel ist, in der du dich befindest, und lass die Kontaktfläche feiner werden, während die Reparatur feiner wird. Die Hebelwirkung wechselt in derselben Weise mit der Phase. Grobe Arbeit am Anfang will Autorität. Das Finish will Information. Wenn du für die ganze Reparatur eine Geometrie hoher Kraft benutzt, wirst du irgendwann zu mächtig für die Arbeit. Wenn du durchgehend eine feine Finishgeometrie benutzt, erschöpfst du dich beim Bewegen von Metall in der Masse. Passe die Anordnung der Aufgabe an.

8.7Wenn das Blech sich dir verweigert
Wenn ein Blech sich dir also verweigert, hör auf, das Werkzeug zu beschuldigen, und stell vier Fragen der Reihe nach. Ändere die Geometrie, bevor du bloß Kraft hinzufügst.
- Ist der Drehpunkt stabil?zuerst, immer
- Ein Angelpunkt, der sich verschiebt, gibt deine Kraft für sich selbst aus. Setz den Angelpunkt, bevor du sonst irgendetwas tust.
- Ist der Lastarm zu lang?zweitens
- Rück den Drehpunkt zur Spitze hin, und die Autorität steigt, während das Gefühl sinkt. Ein paar Zentimeter können einen Streit beenden, den du seit zehn Minuten führst.
- Speichert das Werkzeug deine Kraft?drittens
- Eine lange oder dünne Stange ist eine Feder, das deinen Druck in Reserve hält. Kürze sie oder mach sie dicker, und dieselbe Hand liefert mehr.
- Ist das Metall verriegelt?viertens
- Spannung ringsum, eine Sicke, eine Verstärkung hinter der Vertiefung. Darauf antwortet keine Menge Kraft: darauf antwortet nur das Lösen, und das ist Kapitel fünf.
Nichts davon sagt dir, wo du drücken sollst. Es sagt dir, warum Drücken wirkt, und das entscheidet, wie sich zeigt, die meisten Streitigkeiten, die ein Techniker mit sich selbst führt. Das Werkzeug ist ein Hebel, dessen zwei Hände zwei verschiedene Aufgaben haben. Die meisten unserer Anordnungen opfern Kraft mit Absicht, um Gefühl zu kaufen. Zusammen entscheiden der Drehpunkt und die beiden Abstände um ihn herum, was tatsächlich das Metall erreicht. Deine Stange behält als Feder einen Teil des Restes in Reserve. Zuletzt entscheidet die Spitze, ob das Ankommende als Punkt oder als Fläche ankommt. Wenn es sich dir verweigert, lautet die ehrliche erste Frage also nicht, wie fest du gedrückt hast. Sie lautet, wohin die Kraft gegangen ist: ins Metall, ins Werkzeug oder in die Rückgabe, die dir längst versprochen war. Vorbereitung ist nicht das, was vor der Arbeit geschieht. Vorbereitung ist Teil der Arbeit.
Notes
- Die elastische Rückkehr des Blechs wird von seiner Streckgrenze geteilt durch seinen Elastizitätsmodul bestimmt und sinkt mit zunehmender Dicke; siehe Kapitel sieben und R. H. Wagoner, J. F. Wang und M. Li, „Springback“, in ASM Handbook, Bd. 14B, Metalworking: Sheet Forming (ASM International, 2006), 733–755. ↩
- „Initial stiffness is given by the slope of the curve in the first region, until the buckling load is reached. After ‚oil canning‘, the panel continues to deflect elasticity [sic], before the onset of plastic deformation in the material. When the load is reversed, permanent deformation of the panel is indicated by the fact that the lower portion of the curve does not return to zero.“ Geoff Davies, Materials for Automobile Bodies, 2. Aufl. (Oxford: Butterworth-Heinemann), 43 und Abb. 2.21. ↩
- „Empirical formulae predicting the force and energy required to initiate a dent have been presented in recent years. Typically: W = (K.YS².t⁴)/S … where W is the denting energy, K is a constant, YS is the material yield strength, t is the panel thickness and S is the panel stiffness.“ Zur Zielgröße: „Standards widely known include those published by the American Iron and Steel Institute, which defines a minimum dent resistance of 9.7 J.“ Zur Feldgröße: „if the energy input to cause a perceptible dent in-service is 10 J then the dent testing procedure should reflect this.“ Davies, Materials for Automobile Bodies, 43–44. ↩