Kapitel 6
Muster
Das letzte Kapitel hat behauptet, dass es einen besten Weg gibt. Dieses ist der Katalog der Wege. Jeder Techniker arbeitet bereits in Mustern, ob er das gerade benutzte zeichnen könnte oder nicht, und der Unterschied zwischen einem Mann, der sein Muster kennt, und einem, der es nicht kennt, ist der Unterschied zwischen einer Methode und einer Gewohnheit. Ein Muster ist keine Verzierung. Es ist die Reihenfolge, in der du deine Kontakte ausgibst, und da das vorige Kapitel festgestellt hat, dass Kontakte die Währung sind, ist die Reihenfolge ihres Ausgebens das meiste von dem, was eine wirtschaftliche Reparatur von einer glücklichen trennt. Was folgt, sind zwanzig davon, mit Namen, mit dem, wofür jedes da ist, und dem, was jedes kostet. Keines ist ein Gesetz. Alle sind besser, als dorthin zu drücken, wo das Auge gerade hinfällt.
Ein Muster ist keine Verzierung. Es ist die Reihenfolge, in der du deine Kontakte ausgibst.
6.1Jede Delle ist einzigartig, und Muster wirken trotzdem
Räum zuerst den naheliegenden Einwand ein, denn er stimmt und ändert nichts. Keine Delle, der du je begegnest, ist ein vollkommener Kreis. Nicht einmal Hagel: eine Seite ist tiefer als die andere, eine Kante fällt schärfer ab, und keine zwei Körner sind gleich groß oder kommen im selben Winkel an, denn sie wurden vom Wind geschoben und trafen auf ein Blech, das von vornherein gewölbt war. Jede Delle ist einzigartig. Jedes Gesicht auch, und Porträtmaler lernen trotzdem, wo die Augen sitzen.
Ein Muster behauptet nicht, dein Schaden sei symmetrisch. Es ist eine Art, Kontakte so zu setzen, dass jeder entschieden und nicht entdeckt wird, und dass du hinterher sagen kannst, welche deiner Drücke die Delle gelöst haben und welche deinen letzten Druck. Auf der einfachsten Ebene gibt es zwei Familien, in denen zu denken ist, Kreise und Linien, und fast alles andere ist eine Abart von einer der beiden. Die Kreisfamilie ist die Schale: ein Punkt kam an, das Metall ging hinunter, und ringsum bildete sich eine Krone. Die Linienfamilie ist die Kante: etwas ist gewandert, und der Schaden hat einen Weg mit einer Länge.
6.2Warum sich eine Delle nicht einfach zurückbiegen lässt
Vor dem Katalog der Grund, warum es einen geben muss. Ein Blech lässt sich zu einem Rohr rollen und wieder flach machen, ohne dass irgendetwas gedehnt wird, denn ein Zylinder und eine Ebene sind dieselbe Fläche, zweimal anders gebogen. Eine Schale ist das nicht. Gauss hat 1827 bewiesen, dass sich ein bestimmtes Maß der Krümmung einer Fläche durch bloßes Biegen nicht ändern lässt: es überlebt jede Verformung, die den Werkstoff nicht dehnt, und darum heißt das Ergebnis der bemerkenswerte Satz.8 Bei einem ebenen Blech ist dieses Maß überall null. Bei einer Schale nicht, und deshalb bringt kein Biegen sie je zurück in die Ebene. Metall muss sich innerhalb der Fläche bewegen, radial, und das macht aus einer Delle eine Reparatur statt einer Umordnung.
Lies die Folge, denn sie ist das ganze Argument für das Arbeiten von innen nach außen. Wenn das Metall radial wandern muss, damit die Mitte steigt, dann steht alles, was du zuerst am Rand tust, diesem Wandern im Weg. Heb den Rand, und du schließt den Heimweg. Von außen nach innen ist nicht bloß unwirtschaftlich. Es ist ein geometrischer Widerspruch: du verlangst radialen Fluss und nimmst ihm zugleich den Platz. Alle nummerierten Muster unten bis auf eines befolgen dieselbe Anweisung, und das eine, das es nicht tut, steht dort, damit du dich dabei ertappen kannst.
6.3Die Kreisfamilie
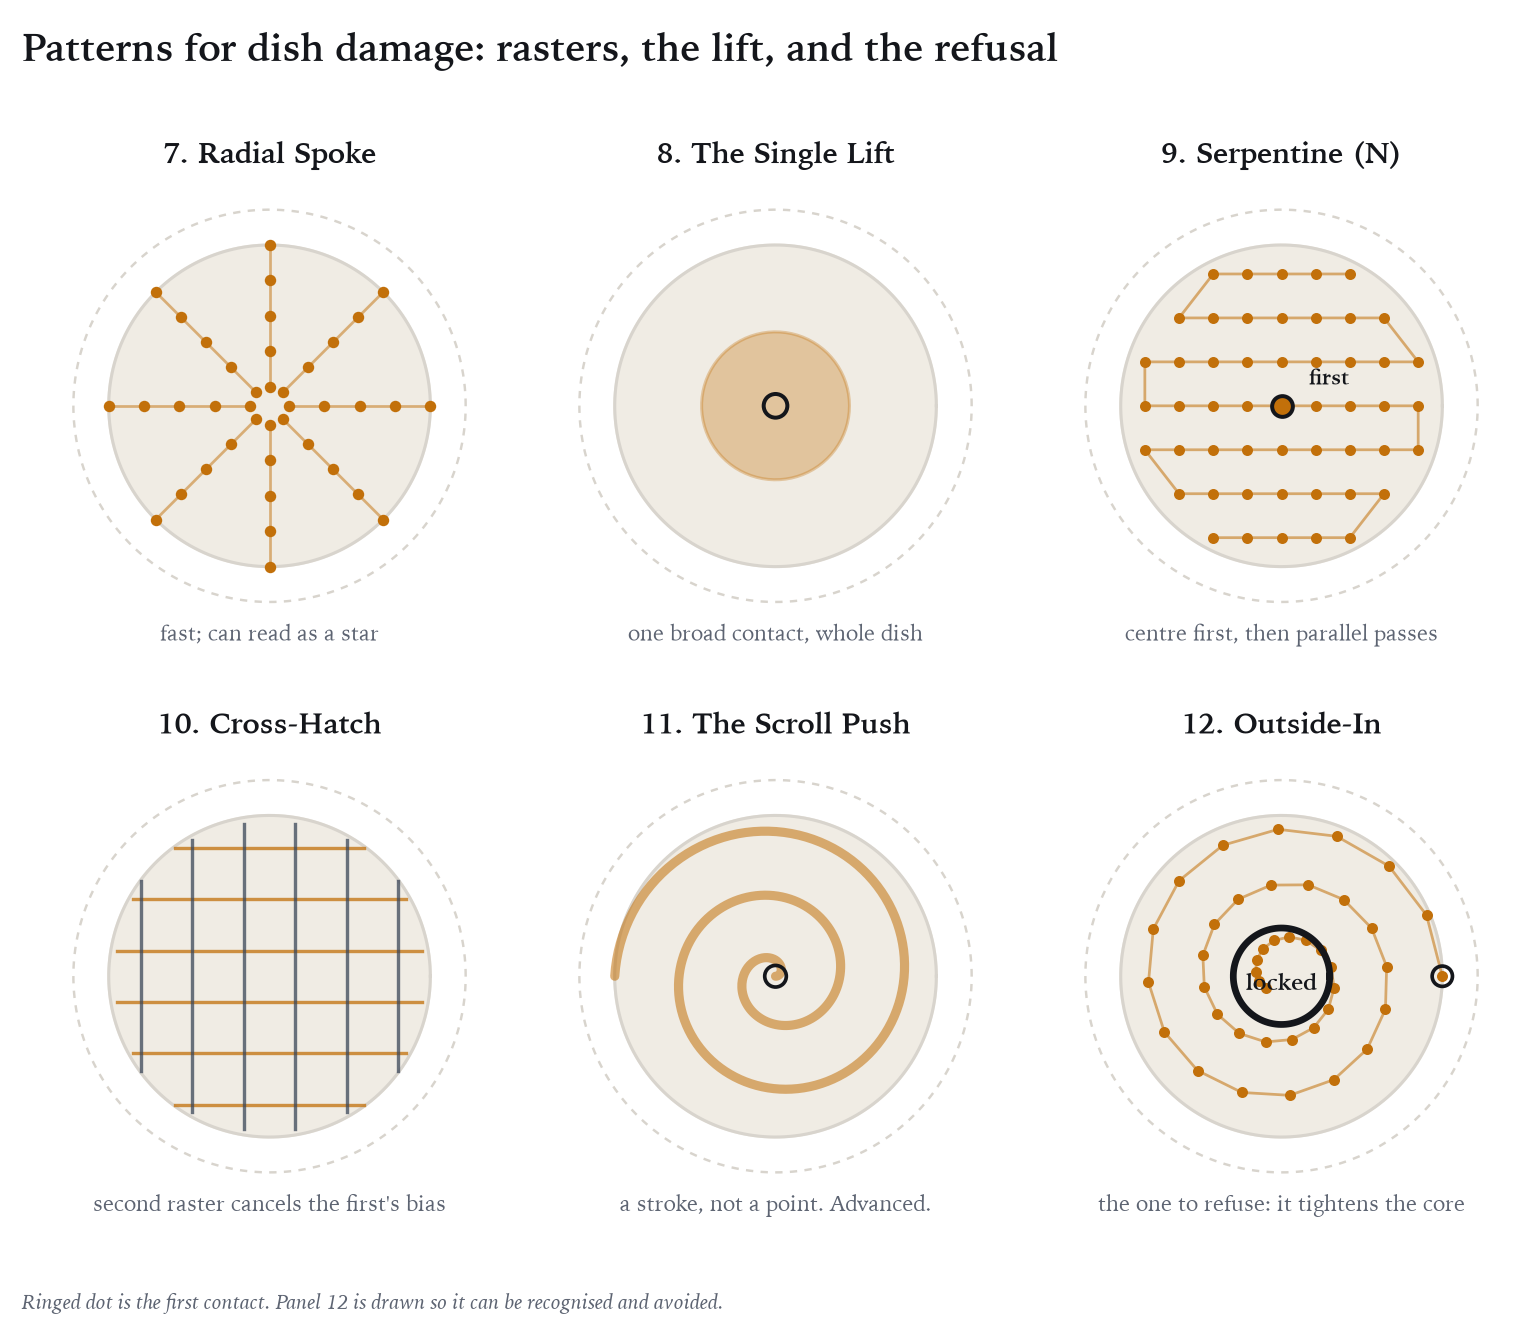
Zwölf Muster für Schalenschäden, vom dem, das jeder Techniker selbst erfindet, bis zu denen, die gelehrt werden müssen. Die Abbildung neben jeder Familie zeigt die Platzierung, nicht den Druck: wohin deine Spitze geht, und in welcher Reihenfolge.
6.3.1Wie man eine Spirale wählt, und warum das keine Geschmacksfrage ist
Unten erscheinen drei Spiralen, und Techniker wählen zwischen ihnen nach Gefühl. Das müssen sie nicht. Schreite irgendeine Spirale in gleichen Winkeln ab und zähl, wie viele Kontakte innerhalb eines gegebenen Radius landen, und die drei Kurven trennen sich sauber. Die logarithmische setzt innerhalb des Radius R eine Zahl, die nur wie der Logarithmus von R wächst, die Kontakte je Flächeneinheit fallen also wie 1/R². Die archimedische wächst proportional zu R, die Dichte fällt also wie 1/R. Die Fermat wächst wie R², die Dichte ist also flach: dieselbe Zahl von Kontakten auf jedem Quadratzentimeter.1
Setz das nun gegen den Schaden. Eine Aufschlagschale ist am Ursprung am tiefsten und läuft am Rand auf null aus, die zu leistende Arbeit ballt sich also in der Mitte, und die richtige Kurve ist die, deren Kontakte sich genauso ballen. Eine tiefe, steile Schale will die logarithmische. Eine breite Pfanne mit flachem Boden will die Fermat, denn in der Mitte gibt es nichts, was zusätzliche Aufmerksamkeit verdient. Gewöhnlicher Hagel liegt zwischen beiden und will die archimedische. Passe die Dichte deiner Arbeit der Dichte des Problems an ist kein Sprichwort. Es ist eine Anweisung mit einem Exponenten darin.

- 1. Die Inselbau eine Mitte, dann lass sie stehen
- Heb zuerst einen kleinen Bereich am Ursprung an und lass ihn überstehen, und arbeite dann in Runden nach außen. Die Insel gibt jedem späteren Kontakt etwas, woran er gemessen wird, und sie tut außerdem etwas Mechanisches: eine gehobene Kalotte trägt Last, indem sie ihre eigene Mittelfläche dehnt, statt sich zu biegen, und eine Schale, die auf Zug arbeitet, ist weit steifer als eine ebene Platte aus demselben Metall.4 Die Mitte, die du zuerst gehoben hast, widersetzt sich nun dem Zurückgedrücktwerden, während du ringsum arbeitest. Es ist das am leichtesten zu lehrende Muster und das am leichtesten zu übertreibende: eine zu weit gehobene Insel wird zu einer Höhe, die du den Rest der Reparatur lang wieder herunterholst.
- 2. Die logarithmische Spiraler = a·e^(bθ)
- Die Kontakte drängen sich stark in der Mitte und öffnen sich, während sie wandern, denn der Radius vervielfacht sich mit jeder Windung, statt sich zu addieren. Schreite sie in gleichbleibendem Winkel ab, und die Zahl der Kontakte innerhalb eines Radius wächst nur wie der Logarithmus dieses Radius, ihre Dichte je Flächeneinheit fällt also wie 1/R².1 Das ist die steilste Konzentration, die eine dieser Kurven liefert, und sie ist die richtige für eine tiefe Schale, deren Tiefe vom Ursprung her scharf abfällt.
- 3. Die archimedische Spiraler = a + bθ
- Jede Windung liegt in gleichbleibendem Abstand außerhalb der letzten, weshalb sie meist als die gleichmäßige Spirale beschrieben wird. Sie ist gleichmäßig entlang der Kurve, und sie ist nicht gleichmäßig über das Blech: die Anzahl innerhalb eines Radius wächst proportional zu diesem Radius, die Dichte je Flächeneinheit fällt also wie 1/R.1 Eine sanftere Konzentration als die logarithmische, und die mittlere Einstellung der drei.
- 4. Die Fermat-Spiraler = a√θ
- Die, die man verkehrt herum beschreibt, ich eingeschlossen, bis ich es nachgerechnet habe. Weil der Radius mit der Quadratwurzel geht, wächst die Anzahl innerhalb eines Radius wie R², und die Kontakte landen in konstanter Zahl je Flächeneinheit.1 Das ist die einzige wirklich gleichmäßige Spirale der drei, und sie ist die richtige für eine breite Pfanne mit flachem Boden, wo es keinen Grund gibt, Arbeit in der Mitte zu stapeln.
- 5. Die Sonnenblumeder goldene Winkel, 137,5°
- Das ist die ehrliche Antwort auf das Spinnennetz, und es ist wieder die Fermat-Spirale, in einem bestimmten Winkel abgeschritten. Setz jeden Kontakt 137,5 Grad weiter als den letzten, bei einem Radius, der wie √n wächst, und du hast die Anordnung, die ein Sonnenblumenkopf benutzt.2 Der Winkel ist nicht willkürlich. Es ist der goldene Winkel, und der goldene Schnitt ist die Zahl, die sich in der Mathematik am schwersten durch einen Bruch annähern lässt,3 und genau das willst du hier: ein Kontakt deckt sich erst dann mit einem früheren, wenn der Winkel zwischen ihnen nahe an einem einfachen Bruchteil einer Umdrehung liegt. Wähl den am schlechtesten annäherbaren Winkel, den es gibt, und nie liegen zwei Kontakte auf derselben Radiallinie. Du kannst keinen Grat bauen, indem du unwissentlich dieselbe Speiche bearbeitest. Es ist das gleichmäßigste verfügbare Muster und das, zu dem man bei einer schon abgeknabberten Schale greift.
- 6. Die konzentrischen RingeRinge, von innen nach außen
- Schließ einen Ring ab, geh einen hinaus und schließ den nächsten ab. Einfach im Kopf zu behalten und einfach zu lehren. Der Preis ist die eigene Geometrie: Ringe können ringförmige Grenzen hinterlassen, unter einer Leuchtleiste als Folge schwacher Terrassen sichtbar.
- 7. Die Speichenach außen entlang der Radien
- Drücke von der Mitte nach außen entlang eines Radius, komm zurück, dreh weiter, wiederhole. Schnell auf flachen Schalen, und mit einem kennzeichnenden Fehler, dessen Name aus dem Presswerk stammt. Gewalztes Blech ist nicht in jede Richtung gleich, und ein Werkzeug, das das übergeht, erzeugt Zipfel: ein tiefgezogener Napf kommt mit gewelltem statt rundem Rand heraus, an vier oder sechs Stellen.5 Speichen tun von Hand dasselbe. Arbeite acht Radien kräftig, und du hast dem Blech eine achtzählige Symmetrie aufgeprägt, und das Licht liest sie als Stern statt als Kreis.
- 8. Der einzelne Hubein breiter Kontakt, die ganze Schale
- Wo Zugang und Werkzeug es zulassen, setz eine große Spitze unter die Mitte und hol die ganze Vertiefung in einer Bewegung hoch. Nichts ist billiger an Kontakten. Es beendet nichts: die Krone ist noch da und die Form noch roh, und die Aufgabe des Musters war nur, dass die Delle aufhört, ein einziges großes Problem zu sein.
- 9. Die Schlangenlinie, oder das N-Musterparallele Züge, abwechselnde Richtung
- Führ die Spitze hinauf, quer und wieder hinunter, wie deine Hand es von selbst will. Leg dann eine zweite Zugreihe im rechten Winkel über die erste. Dein erster Kontakt gehört weiterhin in die genaue Mitte. Die Schichtung ist der ganze Punkt: ein einzelnes Raster trägt eine Richtung, und ein zweites quer dazu hebt die Voreingenommenheit auf, die das erste eingebaut hat.
- 10. Das Kreuzrasterzwei Raster, neunzig Grad versetzt
- Das N-Muster mit Absicht statt aus Instinkt, und hier gezeichnet, weil die meisten Techniker die Hälfte davon machen und aufhören. Der Grund für den zweiten Durchgang ist dieselbe Anisotropie, die einen gezogenen Napf Zipfel bilden lässt: das Blech hat vom Walzwerk her schon eine Vorzugsrichtung, und ein nur in eine Richtung gefahrenes Raster legt eine zweite darüber.5 Das Kreuzen des Rasters mittelt die Richtung, die du aufgeprägt hast, gegen die, mit der der Stahl angekommen ist. Wenn du nur je in eine Richtung drückst, hebst du keine Schale, du kämmst sie.
- 11. Der Schneckendruckdrücken und ziehen zugleich
- Fortgeschritten, und nichts für einen jungen Techniker. Mit gutem Hebel und Handdruck wird die Spitze beim Heben leicht mitgezogen, sodass der Kontakt ein kurzer Strich ist und kein Punkt. Es bewegt sehr viel Metall gleichmäßig und verzeiht nichts: derselbe Zug, der eine breite Vertiefung verblendet, schreibt eine Linie quer übers Blech, wenn der Druck falsch ist.
- 12. Von außen nach innendas eine, das man ablehnt
- Benannt, damit du dich dabei ertappen kannst. Fang am Rand an und arbeite zur Mitte, und du straffst das Metall um den Kern, bevor du ihn gehoben hast. Die Mitte, ohnehin die tiefste Stelle, ist nun auch die am stärksten verriegelte. Alle Muster oben teilen eine Anweisung, und dies ist sie rückwärts ausgesprochen: arbeite von innen nach außen.

Wenn du nur je in eine Richtung drückst, hebst du keine Schale. Du kämmst sie.
6.4Die Spitze entscheidet, wie weit geöffnet werden muss
Eine Regel läuft quer durch alle zwölf, und sie gehört hierher und nicht in ein Kapitel über Werkzeuge. Je schärfer die Spitze, desto weiter muss die Delle geöffnet werden, bevor du sie benutzt. Der Grund liegt im Kontakt selbst. Für eine abgerundete Spitze, die gegen ein Blech gedrückt wird, wächst die Kontaktfläche wie die dritte Wurzel aus der Kraft und aus dem Spitzenradius, der mittlere Druck unter der Spitze steigt also, wenn der Spitzenradius fällt, und zwar wie eins durch dessen Zweidrittelpotenz.9 Halbiere den Radius der Spitze, und derselbe Handdruck liefert dem Metall etwa sechzig Prozent mehr Druck. Genau das willst du bei einer kleinen straffen Höhe, und genau das zeichnet ein Finish oder verriegelt einen Kern, wenn das Metall ringsum nicht vorher gelöst wurde. Die Reihenfolge lautet also: öffnen, dann bündeln. Ein Techniker, der früh zu seiner schärfsten Spitze greift, verlangt von einem Punktkontakt eine Arbeit, für die erst Platz zu machen war, und das Blech sagt es ihm etwa zwanzig Minuten später unter der Leiste.
6.5Die Linienfamilie
Kanten sind keine Schalen und antworten nicht auf Schalenmuster. Eine Kante ist ein Weg. Sie hat eine Länge, einen Grund, zwei Ufer, einen Eintritt und einen Austritt, und sie führt dich schneller in die Irre als jeder andere Schaden am Auto.
6.5.1Lies sie zuerst von vier Seiten
Lies eine Kante aus allen vier Richtungen, bevor du sie anfasst: von jedem Ende der Länge nach und von beiden Seiten quer. Eine von einem Ende gelesene Kante wirkt flacher, als sie ist, weil du den Graben entlangpeilst. Von der Seite gelesen zeigt sie dir ihre Tiefe und verbirgt ihren Weg. Keine der beiden Ansichten allein ist der Schaden. Das ist die eine Form, bei der ein einzelner Blickpunkt nicht bloß unvollständig, sondern aktiv trügerisch ist.
- 13. Der Grabenzugeine Linie, auf dem Grund
- Führ die Spitze über den Grund der Kante, eine einzige durchgehende Linie, und klopf die Fehler hinterher. Das schlichteste Kantenmuster und das erste, das man lernt. Wenn dein Werkzeug von hinten immer wieder vom Grund abrutscht, ist die Spitze zu scharf für den Graben und du solltest die Kanten brechen, bevor du wieder hineingehst.
- 14. Der Zehn-Prozent-Zugein Zehntel auf einmal, zehnmal
- Weniger ein Weg als eine Disziplin, und die wertvollste Zeile dieses Kapitels. Nimm etwa ein Zehntel der Tiefe pro Zug und mach etwa zehn Züge über die ganze Länge. Das ist nicht bloß Vorsicht, und die Industrie hat einen Namen für das Prinzip: die inkrementelle Blechumformung, bei der ein kleines Werkzeug ein Blech in vielen leichten Zügen statt in einem Pressenhub in Form bringt, erreicht Formen, die sich in einem einzigen Schlag überhaupt nicht ziehen lassen, weil die Verformung örtlich bleibt und die Dehnung in Schritte zerlegt wird, die das Metall aufnehmen kann.7 Zehn leichte Züge sind kein langsamerer Weg, einen schweren zu machen. Sie sind ein anderes Verfahren mit einer höheren Decke.
- 15. Die Schnürung, oder Ballnahtein W quer über den Graben
- Drück im Zickzack quer über den Graben und arbeite beide Ufer, während du wanderst, wie ein Ball geschnürt wird. Es bewegt eine Kante schnell und ist das gefährlichste Muster dieses Kapitels, und die Gefahr lässt sich aufschreiben. Die Dehnung an der Oberfläche einer Biegung ist die Blechdicke geteilt durch den doppelten Biegeradius, die engste Stelle des Grabens ist also bereits das am stärksten gedehnte Metall des Blechs, und der Lack darauf ist der am stärksten gedehnte Teil davon.6 Jeder Strich, der den Grund kreuzt, fügt genau dort Krümmung hinzu, wo der Radius ohnehin am kleinsten ist. Nimm es für eine breite weiche Kante. Halt es von einer scharfen fern.
- 16. Die LeiterSprossen quer, vor dem Zug
- Kurze Züge quer über die Kante in Abständen, die die Ufer öffnen, bevor du je den Grund entlangfährst. Sie kauft dem Graben Platz zum Steigen. Die Leiter ist das, was du nimmst, wenn der Grabenzug allein nichts bewegt, und sehr oft ist sie die Antwort, die gefehlt hat.
- 17. Der Winkelzugschräge Züge, abwechselnde Ufer
- Züge schräg zum Weg gesetzt, abwechselnd von Seite zu Seite, jeder holt ein Ufer zum Graben hinunter. Sanfter als die Schnürung, weil kein Strich den Grund im rechten Winkel kreuzt.
- 18. Der Rückzughör vor dem Ende auf, mit Absicht
- Die Regel, die Kanten rettet. Führ eine Kante nie bis an ihr Ende und schließ sie zu. Hol sie über die Länge hoch und hör vorher auf, sodass der letzte Abschnitt offen bleibt. Wenn du eine tiefe Kante vollkommen bis zur Oberfläche bringst und bis in die Ecke hineinträgst, ist dieser letzte Bruchteil nicht mehr erreichbar: du hast den Schaden an eine Stelle ohne Ausweg gedrückt, und ihn dort herauszuholen kostet dich den Lack. Löse sie, öffne sie wieder, und komm noch einmal.

Du kannst eine Kante nicht fertigmachen, indem du eines ihrer Enden fertigmachst. Du musst ihr einen Ort lassen, wohin sie kann.
6.5.2Warum das geschlossene Ende nicht zurückkommt
Diese Regel hat mich Bleche gekostet, bevor ich sie verstanden habe, also hier, was am Ende einer Kante wirklich geschieht. Wenn ein dünnes Blech an einem Punkt gedrückt wird, wölbt es sich nicht gleichmäßig. Es wirft die Verformung in einen Kegel mit einem scharfen Kern, und wenn eine Kante ausläuft, sammelt sich die Energie, die über ihre Länge verteilt war, an der Spitze.10 Rechne die Skalierung nach, und es zeigt sich, dass das Blech etwas Gezieltes tut: die elastische Energie eines zerknitterten Blechs verdichtet sich in schmalen Graten und in den Punkten, an denen Grate enden, und lässt fast das ganze Material nahezu ungedehnt, während ein sehr kleiner Bereich beinahe alles trägt.11
Die Spitze einer Kante ist also nicht einfach der letzte Rest des Schadens. Sie ist ein Spannungsfokus, und dort ist das Metall am stärksten bearbeitet und der Lack seiner Grenze am nächsten. Treib den Graben über seine ganze Länge bis an die Oberfläche und trag ihn in diese Ecke, und du hast die verbliebene Dehnung an die eine Stelle gedrückt, von der aus sie nirgendwohin kann. Du hast die Kante nicht fertiggemacht. Du hast sie konzentriert. Und darum lautet die Kur, das Ende wieder zu öffnen, den Fokus erneut über die Länge zu verteilen und noch einmal heranzugehen: nicht mehr Kraft an der Spitze, sondern weniger Kante, die dort endet.
6.6Wo sich die beiden Familien treffen
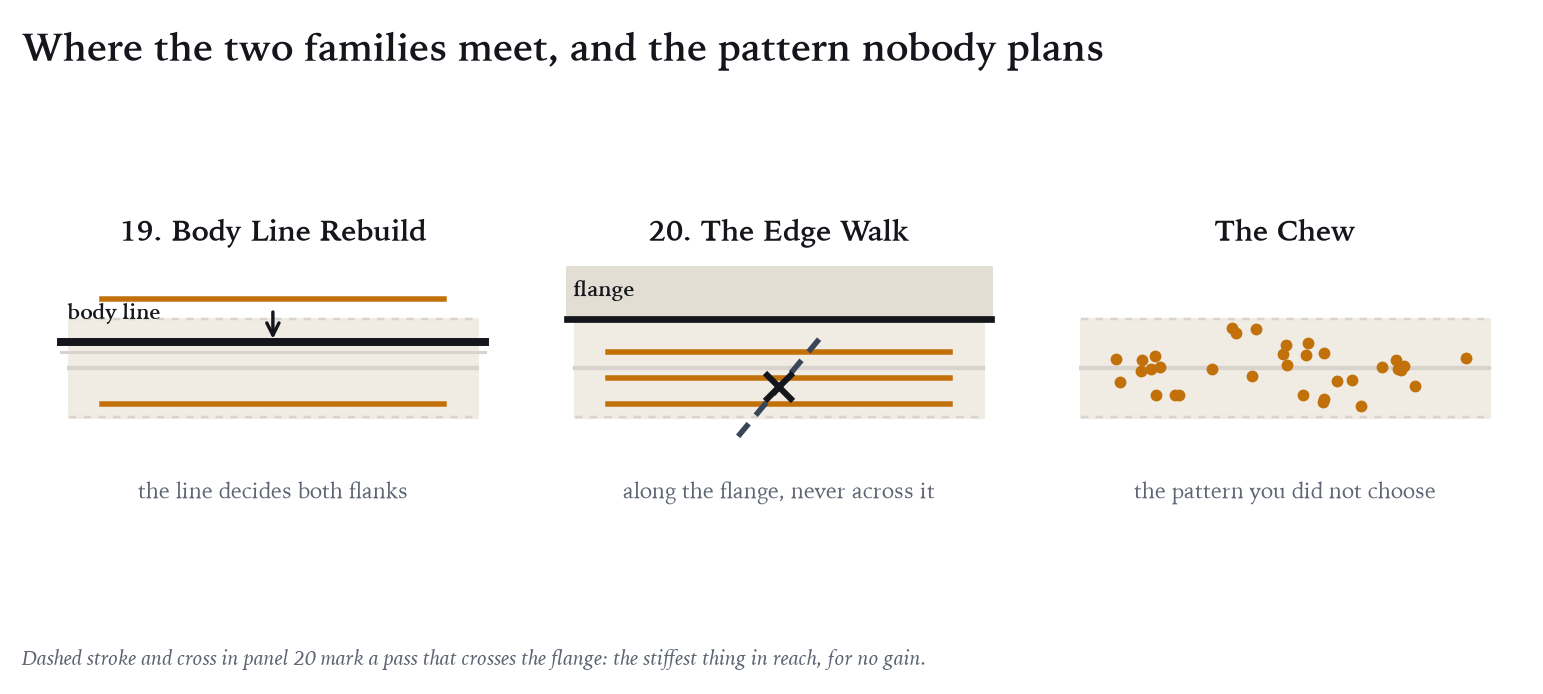
- 19. Der Sickenaufbaudie Linie bestimmt alles neben ihr
- Eine Kante, die entlang oder quer durch eine werkseitige Sicke läuft, ist keine Kante mit einer Komplikation, sie ist ein anderes Problem. Die Sicke ist ein Versteifer: sie bestimmt die Form des Metalls auf beiden Seiten. Manchmal muss sie früh aufgebaut werden, weil alles ringsum an ihr gemessen wird. Manchmal verriegelt es den Schaden auf beiden Flanken, sie zuerst zu heben. Das Blech steht über der Regel, und hier zählt das am meisten.
- 20. Der Kantengangam Falz entlang, nie quer darüber
- Schaden auf oder neben einem gebördelten Rand, in Zügen parallel zum Rand gearbeitet. Ein Falz ist in einer Richtung sehr fest und in der anderen schwach, ein Muster, das ihn kreuzt, kämpft also ohne Gewinn gegen das Steifste in Reichweite.
- Das Knabberndas Muster, das du nicht gewählt hast
- Irgendwo unten drücken, irgendwo oben klopfen, wieder drücken, wieder klopfen, bis das Blech flach aussieht. Es steht nicht auf der nummerierten Liste, weil es kein Plan ist, und es steht hier, weil es das ist, was die meisten von uns tun, wenn sie aufhören zu denken. Oft funktioniert es. Sein Preis ist, dass du nie lernst, welche deiner Kontakte die Delle repariert haben und welche deinen vorigen Kontakt. Die Wirtschaftlichkeit beginnt, wenn du die beiden auseinanderhalten kannst.
6.7Eines auswählen
Wie wählst du also? Vier Fragen, und sie dauern etwa fünf Sekunden, sobald sie Gewohnheit sind. Wo ballt sich die Tiefe: in der Mitte, gleichmäßig, oder draußen am Rand? Das entscheidet zwischen den Spiralen. Wie viel Platz hat das Metall zum Bewegen: ist der Schaden offen, oder sitzt er eng an einer Verstärkung oder einer Sicke? Das entscheidet, ob du mit einer Leiter oder einem einzelnen Hub öffnest, bevor überhaupt ein Muster kommt. Wie scharf ist die Spitze, mit der du zu finishen gedenkst, und wie weit muss darum vorher geöffnet werden? Und ist dieses Blech schon einmal bearbeitet worden, von dir oder von jemand anderem? Wenn ja, greif zur Sonnenblume, denn ein schon abgeknabbertes Blech braucht Kontakte, die sich mit niemandes alten decken.
Und rechne damit, das Muster zu verlassen. Das sind Eröffnungen, keine Drehbücher. Eine echte Reparatur beginnt meist in einem Muster, trifft auf etwas, das dieses Muster nicht vorgesehen hat, und endet in einem anderen. Das ist kein Versagen des Musters. Dafür war das Muster da: es hat dich weit genug hineingebracht, um zu sehen, womit du es wirklich zu tun hast, und es hat eine Spur hinterlassen, die du hinterher lesen kannst. Der Techniker, der das Muster nicht benennen kann, das er aufgegeben hat, hat heute Abend nichts zum Nachdenken. Der, der es kann, hält die einzige Art Beweis in der Hand, die dieses Handwerk hervorbringt.
Notes
- Für Kontakte in gleichen Winkelschritten ergibt sich die Anzahl innerhalb des Radius R durch Umkehren der Spirale. Logarithmisch, r = ae^(bθ): θ ∝ ln(R/a), also n ∝ ln R, und die Flächendichte n/πR² fällt wie 1/R². Archimedisch, r = a + bθ: θ ∝ R, also n ∝ R, Dichte fällt wie 1/R. Fermat, r = a√θ: θ ∝ R², also n ∝ R², Dichte konstant. Letzteres ist der Grund, warum die Fermat-Spirale die Kurve ist, die der Sonnenblumenanordnung im nächsten Eintrag zugrunde liegt. Die Herleitung stammt vom Autor; die Spiralen sind Standard. Siehe Eric W. Weisstein, „Archimedean Spiral“, „Logarithmic Spiral“ und „Fermat’s Spiral“, MathWorld. ↩
- H. Vogel, „A Better Way to Construct the Sunflower Head“, Mathematical Biosciences 44, Nr. 3–4 (1979): 179–89. Vogels Modell setzt das n-te Blütchen auf θ = n × 137,5° und r = c√n, was eine im goldenen Winkel abgetastete Fermat-Spirale ist. Zur daraus folgenden Packungsdichte siehe J. N. Ridley, „Packing Efficiency in Sunflower Heads“, Mathematical Biosciences 58, Nr. 1 (1982): 129–39. ↩
- Der goldene Schnitt φ hat die Kettenbruchentwicklung [1; 1, 1, 1, …], jedes Glied das kleinstmögliche, wodurch seine rationalen Näherungen langsamer konvergieren als die jeder anderen irrationalen Zahl; nach dem Satz von Hurwitz ist er der Extremfall. G. H. Hardy und E. M. Wright, An Introduction to the Theory of Numbers, 6. Aufl. (Oxford: Oxford University Press, 2008), Kap. 11. Ein Kontaktmuster deckt sich mit sich selbst, wenn sein Winkelschritt nahe an einem einfachen Bruchteil einer Umdrehung liegt, also deckt sich der am schlechtesten approximierbare Winkel am spätesten. Paul hat um ein Spinnennetz auf Grundlage der Fibonacci-Zahlen gebeten; der goldene Winkel ist der Ort, an dem diese Zahlen in einer Spirale wohnen, und deshalb steht er hier. ↩
- In einer flachen Schale wird die Last teils durch Biegung und teils durch Dehnung der Mittelfläche getragen, und der Dehnungsanteil überwiegt, sobald die Stichhöhe groß gegenüber der Dicke ist; darum ist ein gewölbtes Blech weit steifer als ein ebenes gleicher Dicke. S. Timoshenko und S. Woinowsky-Krieger, Theory of Plates and Shells, 2. Aufl. (New York: McGraw-Hill, 1959), Kap. 15–16. Die Anwendung auf eine absichtlich gehobene Insel stammt vom Autor. ↩
- Gewalztes Blech hat längs, quer und unter fünfundvierzig Grad zur Walzrichtung unterschiedliche plastische Eigenschaften. Die daraus folgende ebene Anisotropie lässt einen tiefgezogenen Napf an vier oder sechs Stellen seines Randes Zipfel bilden. W. T. Lankford, S. C. Snyder und J. A. Bauscher, „New Criteria for Predicting the Press Performance of Deep-Drawing Sheets“, Transactions of the American Society for Metals 42 (1950): 1197–1232; William F. Hosford und Robert M. Caddell, Metal Forming: Mechanics and Metallurgy, 4. Aufl. (Cambridge: Cambridge University Press, 2011), Kap. 15. Dass ein einseitig gerichtetes Handmuster eine vergleichbare Symmetrie aufprägt, ist eine Folgerung des Autors. ↩
- Für ein Blech der Dicke t, auf den Radius R gebogen, beträgt die Dehnung an der Oberfläche näherungsweise t/2R, null in der Mittelebene und am größten an den beiden Flächen. R. H. Wagoner, J. F. Wang und M. Li, „Springback“, in ASM Handbook, Bd. 14B, Metalworking: Sheet Forming, hg. S. L. Semiatin (Materials Park, OH: ASM International, 2006), 733–55, Gl. 3. Siehe auch Kapitel vier, wo das Vokabular der Kanten darlegt, warum der Lack, der an der Oberfläche sitzt, als Erstes versagt. ↩
- Die inkrementelle Blechumformung verformt ein Blech mit einem kleinen Werkzeug entlang einer programmierten Bahn in vielen leichten Zügen und erreicht Umformgrenzen weit über denen des herkömmlichen Tiefziehens, weil die Verformung örtlich bleibt und die Dehnung in Schritten aufgebracht wird. J. Jeswiet, F. Micari, G. Hirt, A. Bramley, J. Duflou und J. Allwood, „Asymmetric Single Point Incremental Forming of Sheet Metal“, CIRP Annals 54, Nr. 2 (2005): 88–114. Die Parallele zum Handzug stammt vom Autor, nicht aus der Arbeit. ↩
- Carl Friedrich Gauss, Disquisitiones Generales circa Superficies Curvas (Göttingen: Dieterich, 1828), Art. 12, das theorema egregium: die Gaußsche Krümmung einer Fläche bleibt bei jeder Verformung unverändert, die die innerhalb der Fläche gemessenen Abstände erhält. Eine Ebene hat die Gaußsche Krümmung null, eine Schale nicht, also führt kein bloßes Biegen von der einen zur anderen. Zur modernen Darstellung siehe Manfredo P. do Carmo, Differential Geometry of Curves and Surfaces (Englewood Cliffs, NJ: Prentice-Hall, 1976), Abschn. 4-3. Die Anwendung auf die Reparaturreihenfolge stammt vom Autor. ↩
- Für einen abgerundeten Eindringkörper vom Radius R, der mit der Kraft F auf eine ebene Fläche gedrückt wird, geht der Hertzsche Kontaktradius wie (FR)^(1/3) und der mittlere Kontaktdruck wie F^(1/3)R^(−2/3); ein kleinerer Spitzenradius erhöht also den Druck, den eine gegebene Kraft liefert. K. L. Johnson, Contact Mechanics (Cambridge: Cambridge University Press, 1985), Kap. 4. Halbiert man R, so vervielfacht sich der mittlere Druck um 2^(2/3), etwa das 1,59-Fache. Die Anwendung auf die Spitzenwahl stammt vom Autor. ↩
- Ein dünnes Blech, das an einem Punkt aus der Ebene gedrückt wird, verformt sich nicht gleichmäßig, sondern bildet einen abwickelbaren Kegel mit einem kleinen Kernbereich, in dem sich die Krümmung konzentriert. E. Cerda und L. Mahadevan, „Conical Surfaces and Crescent Singularities in Crumpled Sheets“, Physical Review Letters 80, Nr. 11 (1998): 2358–61. ↩
- Die elastische Energie eines zerknitterten oder gefalteten Blechs verteilt sich nicht gleichmäßig, sondern verdichtet sich in schmalen Graten, deren Energie mit einer gebrochenen Potenz ihrer Länge skaliert, und in den Eckpunkten, an denen diese Grate enden. A. E. Lobkovsky, S. Gentges, H. Li, D. Morse und T. A. Witten, „Scaling Properties of Stretching Ridges in a Crumpled Elastic Sheet“, Science 270, Nr. 5241 (1995): 1482–85; siehe auch T. A. Witten, „Stress Focusing in Elastic Sheets“, Reviews of Modern Physics 79, Nr. 2 (2007): 643–75. Diese beschreiben elastische Bleche; die Übertragung auf ein plastisch gefaltetes Blech und auf die Reparaturreihenfolge stammt vom Autor. ↩