Kapitel 4
Eine Sprache für das Handwerk
Jedes reife Handwerk entwickelt irgendwann ein Vokabular, das genau genug ist, um schwierige Gedanken zu tragen. Chirurgen deuten nicht vage auf das Ding da neben dem Knochen. Piloten beschreiben Instrumente nicht als die kleine Anzeige links. Genauigkeit in der Sprache ist keine Angeberei. Sie ist Wirtschaftlichkeit. Die lackschadenfreie Dellenreparatur hat einen erstaunlich großen Teil ihres Lebens ohne eine solche Sprache verbracht, und was dieses Fehlen kostet, ist das Thema dieses Kapitels. Was folgt, ist ein Arbeitsvokabular für den Schaden: was eine Delle eigentlich ist, wie Schäden einzuteilen sind, wie sich die Geschichte eines Aufpralls rückwärts aus dem Blech lesen lässt, und was die beiden großen Schadensfamilien von einem Techniker verlangen, der sie mit Absicht statt mit Hoffnung reparieren will.
4.1Eine Delle, zehn Namen
Bitte zehn Techniker, eine runde Delle zu beschreiben, und du bekommst womöglich zehn Begriffe. Eine Firma hat eine Einteilung. Ein anderer Techniker nennt sie ein Ei. Wieder jemand nennt sie eine Korona. Ein Dritter erfindet an Ort und Stelle ein Wort und bringt es allen in seiner Werkstatt bei. Nichts davon verhindert, dass Reparaturen gelingen. Es macht das Lehren aber unnötig schwer, und ernst wird das Problem in dem Augenblick, in dem wir über einfache Schäden hinausgehen. Wenn ich dir sage, arbeite die Krone, was meine ich? Welche Krone? Wie viel? In welcher Reihenfolge? Wenn ich dir sage, öffne die Delle, was genau öffnest du? Wenn ich sage, das Blech ist verriegelt, welche Beziehung im Inneren des Schadens hat die Verriegelung erzeugt? Wenn das Vokabular vage ist, wird das Denken mit ihm vage. Der Zweck der Fachbegriffe in diesem Buch ist darum praktisch. Ich will die Dellenreparatur nicht gelehrt klingen lassen. Ich will uns Griffe geben, die stark genug sind, komplizierte Gedanken zu tragen.
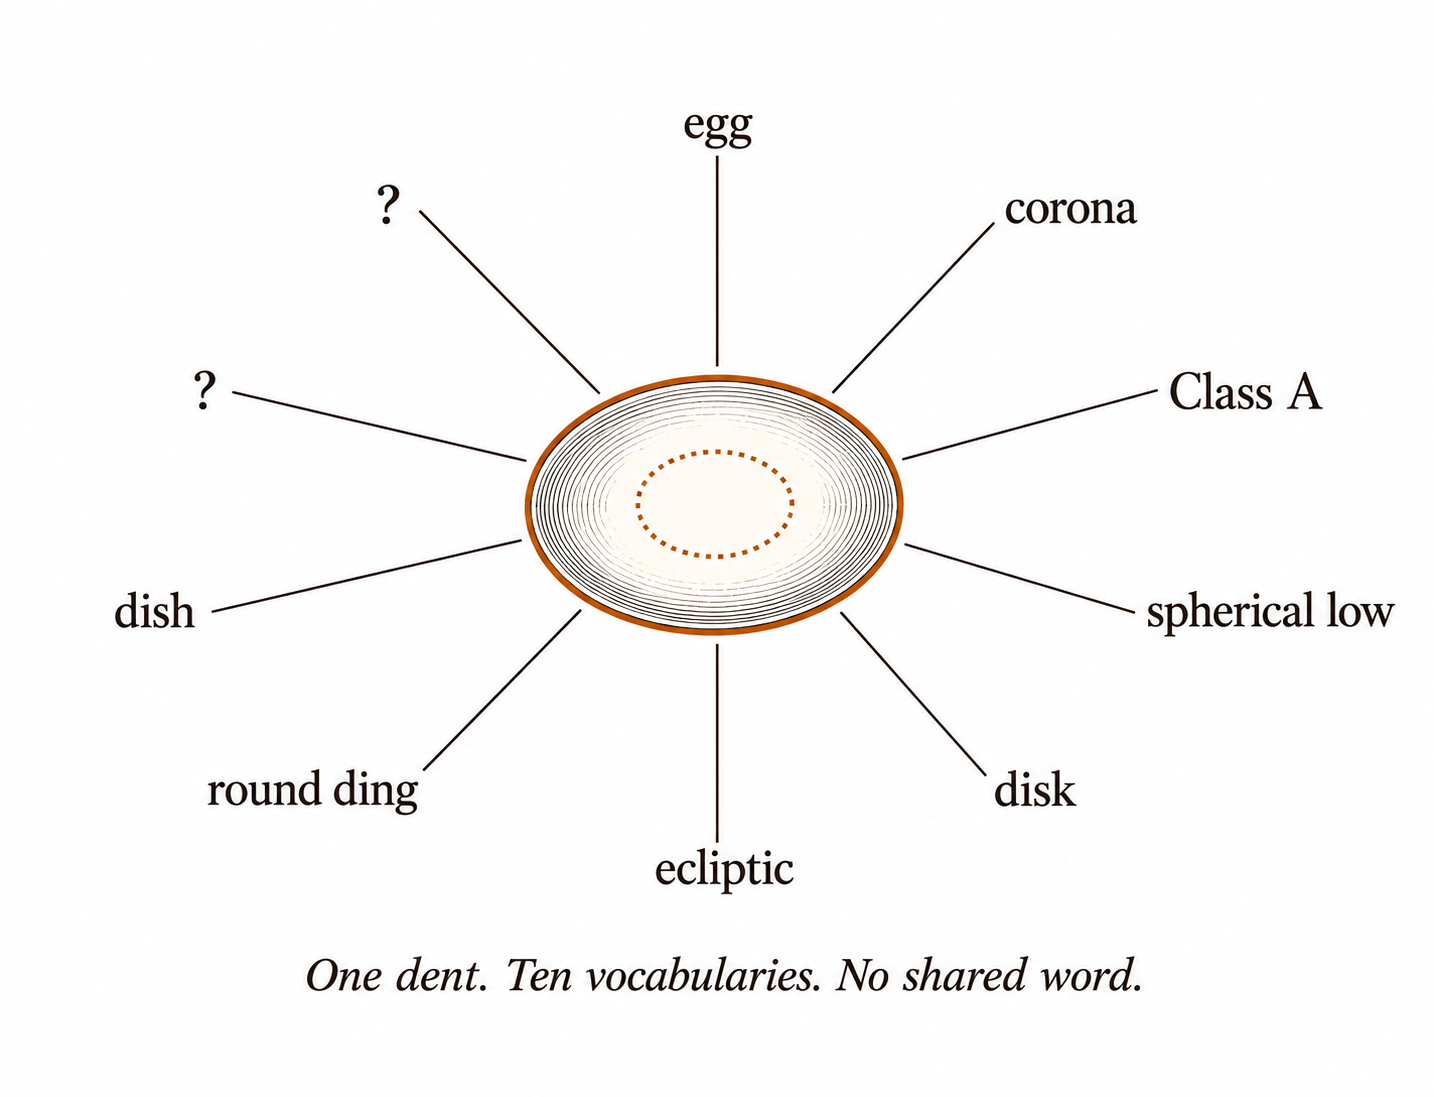
Wenn das Vokabular vage ist, wird das Denken mit ihm vage.
4.2Dellenkunde und die Begriffe, die sie braucht
Ich benutze das Wort Dellenkunde für die systematische Lehre vom kleinen Blechschaden und seiner Behebung mit lackschadenfreien Mitteln. Eine Delle ist in diesem Rahmen jede Unstetigkeit im Widerstand, in der Steifigkeit oder in der Form eines Blechs gegenüber seinem ursprünglichen Werkszustand. Diese Definition ist mit Absicht weit. Es ist ihr gleich, ob der Schaden so groß ist wie ein Zehncentstück oder wie ein Essteller. Es ist ihr gleich, ob Hagel, ein Einkaufswagen, eine Faust, eine Tür oder ein anderes Fahrzeug ihn verursacht hat. Sie sagt nur dies: das Blech hatte einmal einen bestimmten Zustand und hat nun einen anderen. Daraus ergibt sich die erste wichtige Unterscheidung, zwischen dem ursprünglichen Zustand und dem geschädigten Zustand. Von dort aus können wir einteilen, wie der Schaden eingebracht wurde. Manche Dellen kommen von einem dynamischen Schlag, etwa Hagel oder ein Gegenstand, der aufs Blech trifft. Andere kommen von langsamerem strukturellem Widerstand, etwa einer Außenhaut, die in eine Verstärkung getrieben wird. Ingenieure ziehen dieselbe Linie und haben sie gemessen: sie unterscheiden dynamisches Verbeulen, bei dem die Last schnell ankommt, von statischem Verbeulen, bei dem sie langsam ankommt, und sie prüfen beides getrennt, weil Bleche darauf nicht gleich antworten.1 Hagel und ein angelehnter Einkaufswagen sind nicht ein Ereignis in zwei Größen. Es sind zwei Mechanismen. Es lohnt sich, im selben Atemzug die Grenze der Methode zu markieren, denn ein Handwerk ist ebenso sehr dadurch bestimmt, was es ablehnt, wie dadurch, was es tut. Die lackschadenfreie Dellenreparatur schneidet und schweißt nicht. Sie spachtelt nicht. Sie benutzt keine starke Hitze zum Schrumpfen. Sie stellt keine Bleche wieder her, die stark gedehnt oder zerdrückt sind. Solche Verfahren verziehen Metall oder schädigen die Lackschicht, und besonders Hitze verursacht ungleichmäßige Ausdehnung und Schrumpfung, die dir mehr Verformung hinterlässt, als du am Anfang hattest. Wo der Lack gerissen ist oder das Metall wirklich gedehnt wurde, kann diese Methode den Schaden immer noch sehr deutlich verbessern, aber eine vollkommene Wiederherstellung verlangt herkömmliche Karosseriearbeit, und das solltest du laut sagen. Zu wissen, wo die Ränder des Handwerks liegen, ist keine Einschränkung desselben. Es ist das meiste von dem, was den Kostenvoranschlag ehrlich macht.
Du wirst mich auch mikrodynamischen von makrodynamischem Schaden unterscheiden hören. Mach nicht den Fehler anzunehmen, mikro heiße klein und makro heiße groß. Die Trennlinie ist die Komplexität. Eine winzige Delle auf einer scharfen Sicke, über einer Verstärkung, in Aluminium, mit angegriffenem Lack, kann ein Makroproblem sein. Eine große flache Delle in offenem Stahl kann sich weit einfacher verhalten. Darum ist das Bepreisen allein nach Durchmesser so gefährlich. Wenn ich eine Delle ansehe, bewerte ich im Kopf mehrere Faktoren: Breite, Länge, Tiefe, Lage, Legierung, Lackzustand, strukturelle Behinderung, Umgebung. Der Sinn ist nicht, eine magische Summe zu erzeugen. Diese Faktoren heben einander nicht auf. Ein perfekter Zugangswert rettet keinen Lack, der schon versagt. Eine flache Delle wird nicht leicht, weil sie flach ist, wenn sie auf einer scharfen Kante ohne brauchbaren Hebel sitzt. Worauf ich dich aufmerksam machen will, ist, wo sich die Schwierigkeit ballt.
Jeder Faktor sagt dir etwas Bestimmtes. Die Breite sagt dir, wie viel Blech beteiligt ist. Die Länge zählt besonders bei Kanten, weil du einen Pfad reparierst und nicht einen Punkt. Die Tiefe sagt dir etwas über die Dehnung und darüber, wie weit sich das Metall über sein bequemes elastisches Verhalten hinausbewegt hat. Die Lage ändert Steifigkeit und Zugang. Die Legierung ändert Federverhalten und Arbeitsverhalten. Der Lack bestimmt, wie viel Bewegung das Finish erträgt. Hindernisse bestimmen, wie du an die Arbeit kommst. Die Umgebung wirkt auf Sicht, Temperatur und Kontrolle. Ein junger Techniker bepreist die Delle, die er sehen kann. Ein erfahrener Techniker bepreist das Problem, dem er zu begegnen erwartet. Dieser Unterschied ist sehr viel Geld wert.
4.3Den Ursprung kartieren
Bevor du ein Blech anfasst, lerne, den Ursprung zu kartieren. Der Ursprung ist der zentrale oder tiefste Bereich, den der Aufprall geschaffen hat, und bei einer einfachen runden Delle mag er offensichtlich sein. Bei einer großen Delle kann es mehrere Ursprünge geben, überlagerte Pfade, Kronen, Sekundäraufschläge und strukturelle Einflüsse. Deine Aufgabe ist es, die Geschichte rückwärts aufzuschlüsseln. Was hat das Blech getroffen? Aus welcher Richtung? Wo hat sich die Kraft zuerst gebündelt? Wohin ist das Metall gewandert? Wo hat es sich aufgestaut? Welcher Teil des Schadens ist primär, und welche Teile sind Folgen? Das ist nicht unähnlich dem Lesen von Spuren, nachdem etwas ein Feld überquert hat: du liest, was übrig ist, um zu erschließen, was geschehen ist. Meine militärische Vergangenheit hat mir einen Vergleich gegeben, der mir immer eingeleuchtet hat. Bei einschlagender Munition sagt dir die Einschlaganalyse eine Menge über Richtung und Winkel, denn die Spur ist nicht bloß ein Schaden. Sie ist Information. Eine Delle ist dasselbe. Ihre Form enthält eine Geschichte, und der Techniker, der diese Geschichte liest, beginnt mit einem Plan, während der Techniker, der sie übergeht, mit einer Vermutung beginnt. Ein Teil dieser Geschichte steht in den Dehnungspfaden geschrieben: den Wegen, auf denen die Energie tatsächlich durch das Blech gelaufen ist. Sie sind unsichtbar, aber sie melden sich in der Art, wie sich das Licht um den Schaden biegt, und sie klären vier Dinge, die es wert sind, gewusst zu werden, bevor du irgendetwas anfasst. Wo das Metall stramm ist. Wo es weich ist. Wie weit die Delle wirklich reicht. Welche Bereiche zuerst berichtigt werden müssen. Kraft läuft den Weg des geringsten Widerstandes und nimmt ihre Richtung aus der Geometrie des Blechs, und darum kann eine Delle mit langen Dehnungspfaden klein aussehen und sich groß verhalten.3 Sie sehen zu lernen ist einer der größten Einzelvorteile, die in der Diagnose zu haben sind.
4.4Die runde Delle
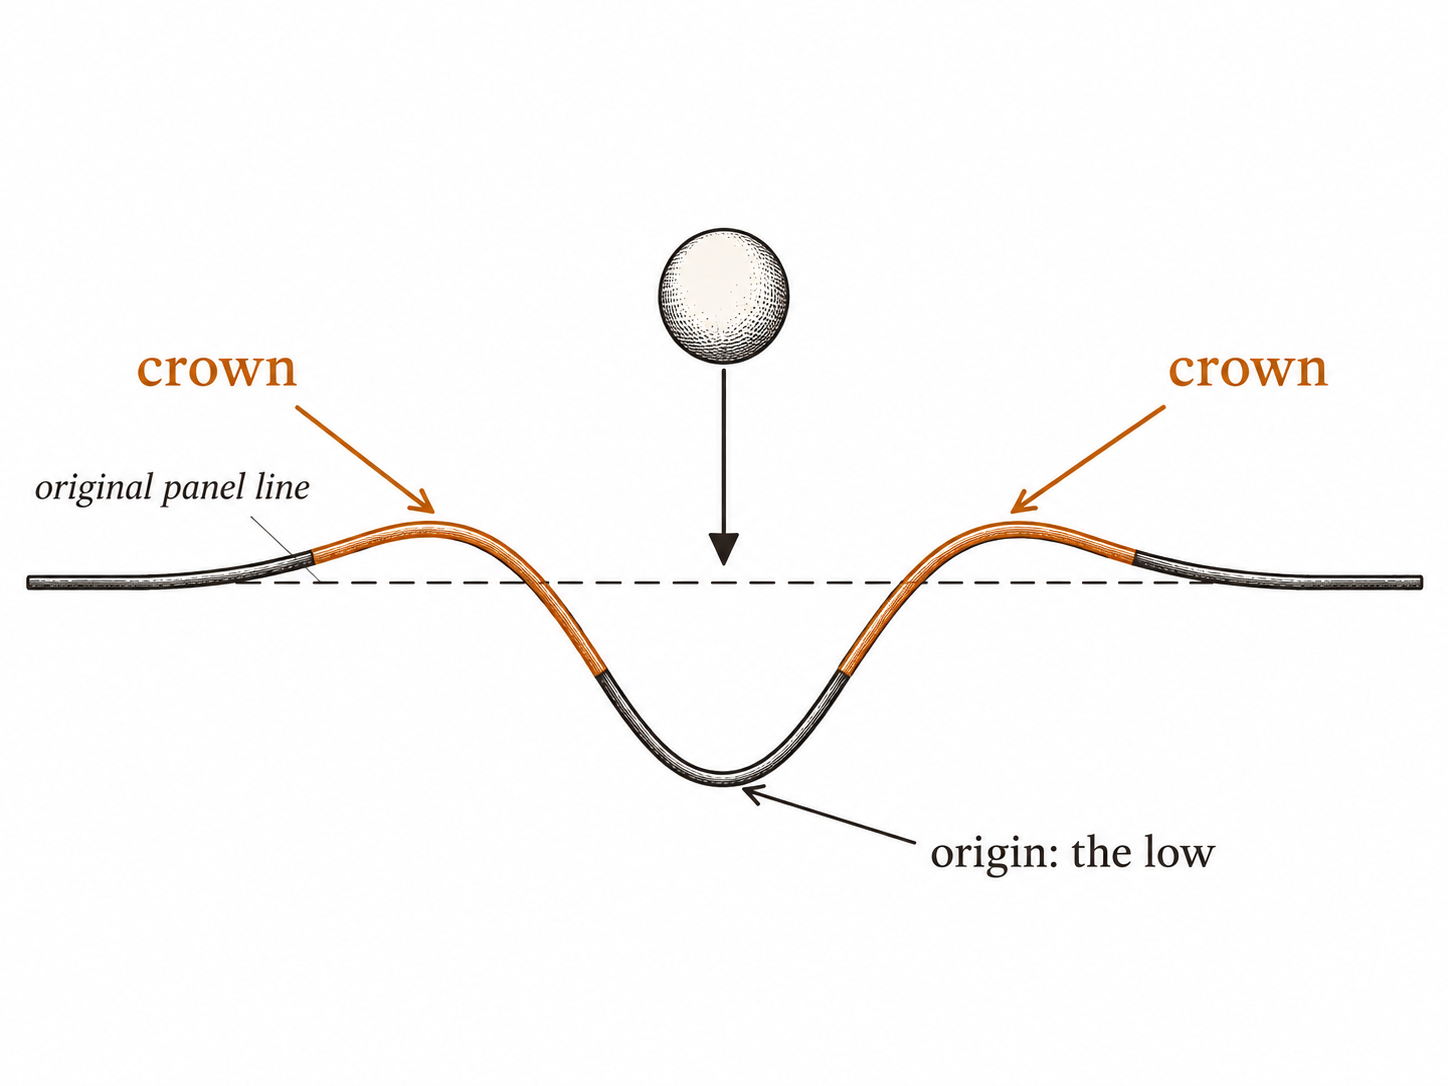
Eine der ersten Formen, die du lesen lernen solltest, ist die runde Delle. Wir nennen sie rund, weil sie im alltäglichen Gespräch so erscheint. Geometrisch ist sie eher ein flacher Ausschnitt einer Kugel. Stell dir vor, ein Golfball fällt auf eine Motorhaube. Die Mitte geht nach innen, das Metall ringsum antwortet, und um Teile des Aufschlags herum bildet sich ein erhabener Bereich. Den nennen wir Krone, und die Krone ist sichtbar gewordene Verdrängung. Der Gegenstand hat nicht einfach eine Vertiefung geschaffen. Er hat ein System bewegt. Wenige Gewohnheiten werden dir besser dienen: hör auf, die Delle nur als die Vertiefung zu sehen. Die Vertiefung ist Teil des Ereignisses, aber die Krone, die Spannung, die Kante, die Verstärkung und die umgebende Wölbung sind ebenfalls Teil des Ereignisses. Darum verbessert stärkeres Drücken auf den tiefsten Punkt die Delle nicht immer. Manchmal kann das Metall nicht steigen, weil du nicht gelöst hast, was es festhält.
Die Krone ist sichtbar gewordene Verdrängung. Der Gegenstand hat nicht einfach eine Vertiefung geschaffen. Er hat ein System bewegt.

Runde Dellen lassen sich über mehrere nützliche Muster angehen, und Kapitel sechs ist der Katalog dazu: Spiralen, deren Abstand danach gewählt ist, wo die Tiefe tatsächlich sitzt, Inseln, Raster und das eine Muster, das man ablehnen muss. Das Prinzip hinter allen gehört hierher, zum Vokabular. Passe die Dichte deiner Arbeit der Dichte des Problems an. Bete das Muster nicht an. Benutze es. Worauf es ankommt, ist, dass du weißt, warum du die Methode gewählt hast, denn Zufall wird nicht dadurch zur Methode, dass er irgendwann funktioniert. Viele Techniker reparieren runde Dellen mit dem, was ich die Knabbermethode nenne: irgendwo unten drücken, irgendwo oben klopfen, wieder drücken, wieder klopfen, und weiter, bis das Blech flach aussieht. Das kann durchaus ein gutes Ergebnis liefern. Die Gefahr ist, dass der Techniker nie lernt, welche Handlungen nötig waren und welche bloß Reparaturen seiner eigenen vorherigen Handlungen. Die Wirtschaftlichkeit beginnt, wenn du die beiden trennen kannst.
4.5Kanten
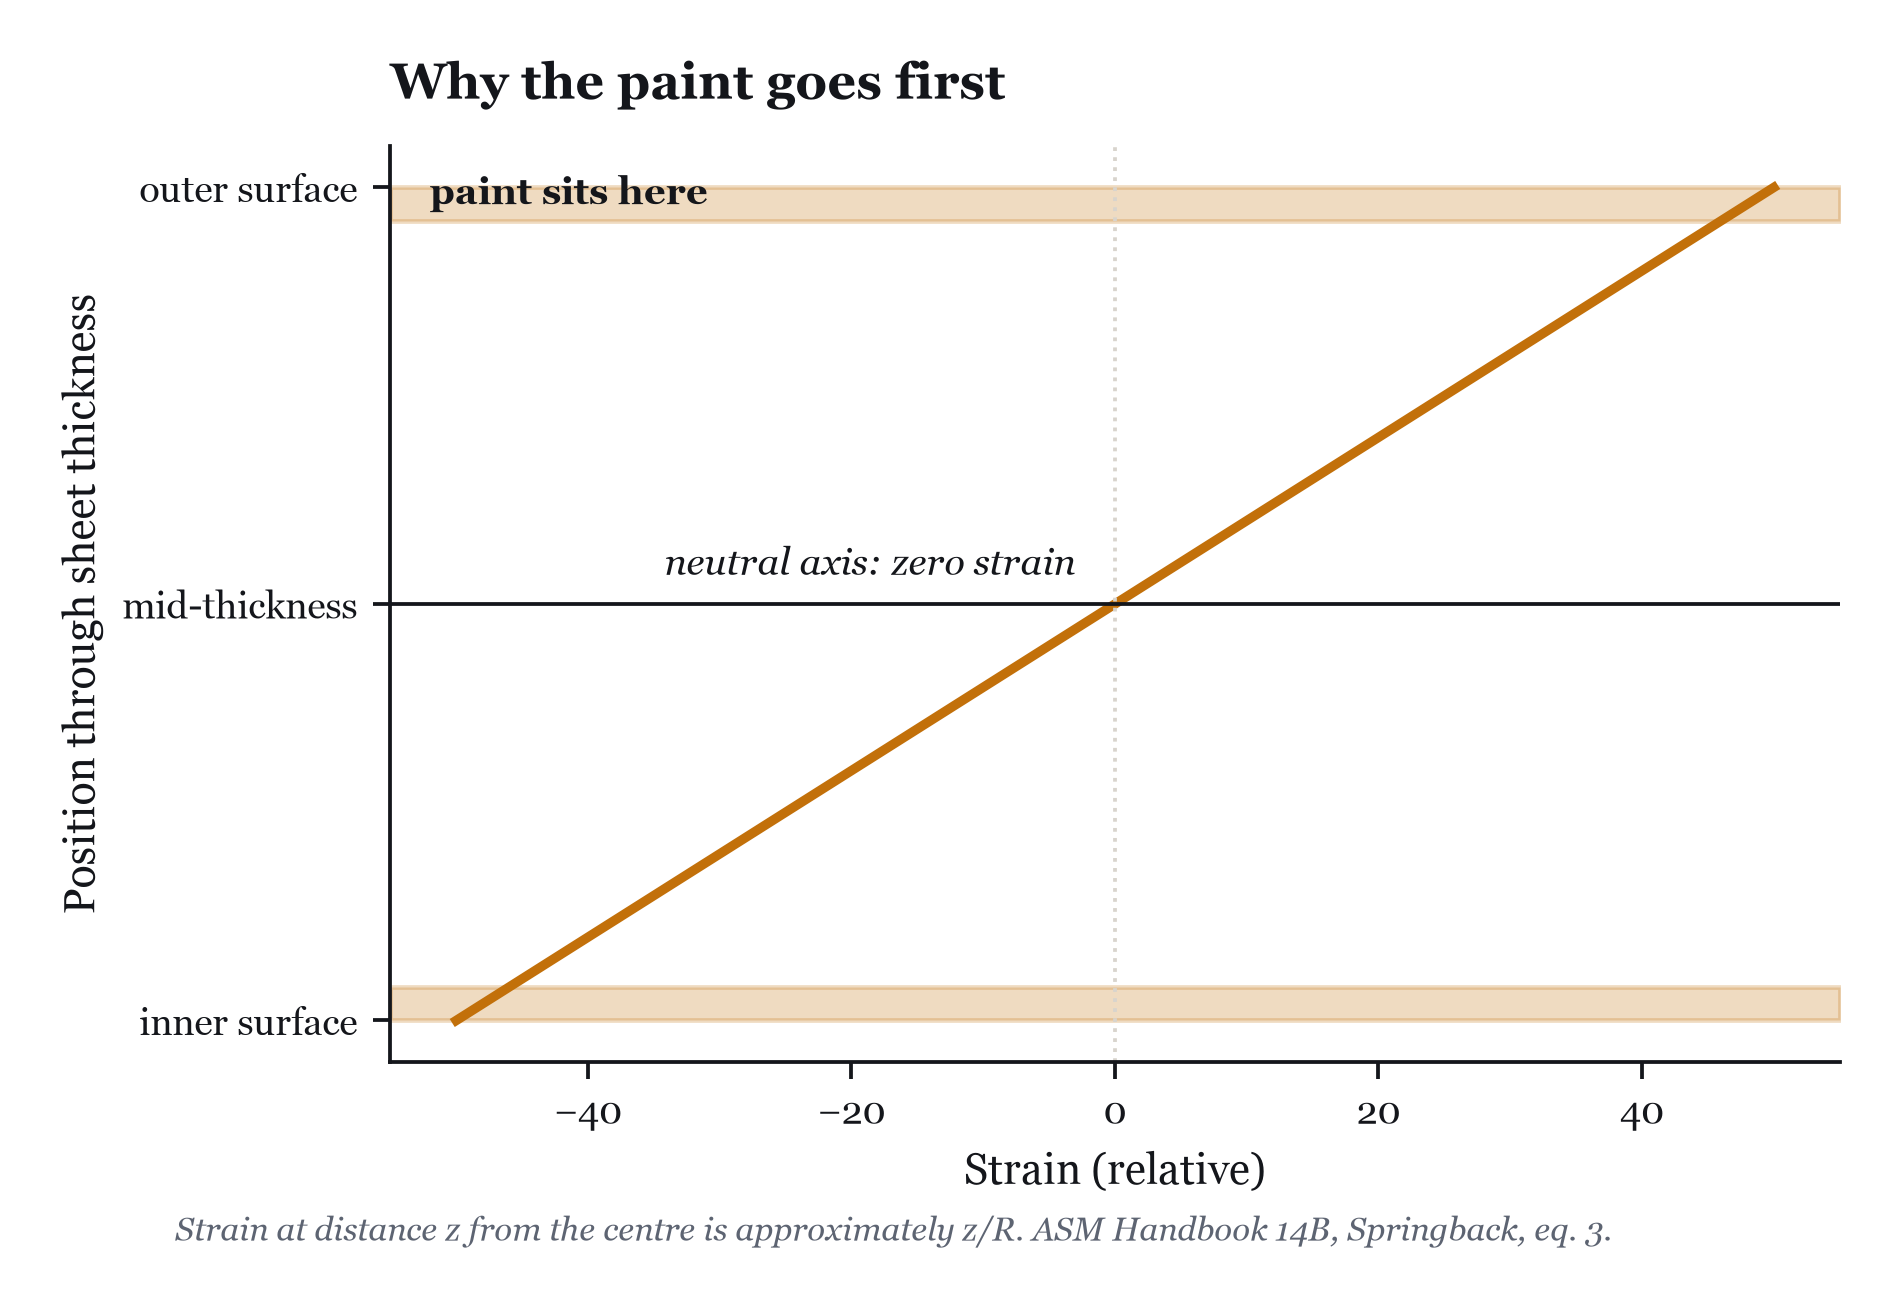
Kanten verlangen eine andere Art zu sehen. Eine Kante entsteht meist durch Bewegung an einem verhältnismäßig unbeweglichen Gegenstand entlang, und sie hat einen Pfad. Ich nenne den unteren Pfad den Graben und die umgebenden Seiten die Böschungen oder Ufer. Eine Kante hat sowohl einen Ursprung in der Länge als auch eine Querbeziehung zwischen Graben und Ufern. Drei Arbeitsregeln zählen sofort. Klapp die Böschung nicht über den Ursprung. Öffne die Böschung, statt sie zu schließen. Führe deine Züge dem Pfad der Kante entlang. Du musst außerdem Eintritt und Austritt bestimmen, denn eine Kante kann an beiden Enden verriegelt sein, und wenn du den falschen Bereich zu früh straffst, schaffst du womöglich ein Problem, das es vor deinem Anfang nicht gab. Wenn Leute fragen, wie tief eine Kante repariert werden kann, sage ich ihnen meist, sie stellten die falsche Frage. Die Tiefe zählt, aber der Lack entscheidet den Auftrag oft vor der Tiefe. Sichtbarer Lackverlust ist einfach. Du siehst ihn, der Kunde sieht ihn, und wenn das Metall schön wird, fehlt der Lack immer noch, also erkläre das, bevor du das Auto anfasst. Verborgener Lackschaden ist gefährlicher. Ein Finish kann unversehrt wirken, während es so stark gefaltet ist, dass das Lösen des Metalls einen Riss freilegt, der im Grunde beim Aufprall entstanden ist. Der Techniker bekommt die Schuld, weil der Riss während der Reparatur sichtbar wurde, aber das eigentliche Problem bestand schon vor dem ersten Druck. Es gibt einen Grund, warum das Finish als Erstes geht, und er ist geometrisch und nicht chemisch. Wenn ein Blech gebogen wird, verteilt sich die Dehnung nicht gleichmäßig über seine Dicke. Sie ist proportional zum Abstand von der Mitte des Blechs, fällt also in der Mitte auf null und erreicht ihr Maximum an den beiden Oberflächen.2 Der Lack sitzt genau dort, wo das Metall am härtesten gearbeitet wird. Darum kann eine scharfe Kante ein Finish spalten, das eine tiefere, sanftere Delle unberührt lässt, und darum kann der Schaden im Augenblick des Aufpralls entstanden und erst später von dir bloß aufgedeckt worden sein. Lerne, dieses Risiko zu erkennen und zu benennen. Und denk daran, dass eine Kante in Zügen gearbeitet werden muss: finde die Mitte, achte beide Seiten, und versuch nicht, die ganze Schlacht in einem Druck zu gewinnen.
4.6Wellendellen, erhabenes Metall und der Rest
Auch andere Schadensformen verdienen Namen. Wellendellen sind breite, leicht übersehene Verzerrungen, die über ein Blech laufen können. Erhabenes Metall ist das, was viele Techniker beiläufig eine hohe Stelle nennen. Eine seitliche Überstreckung tritt auf, wenn ein Werkzeug sich im Blech dreht oder umschlägt und ungewollte Bewegung erzeugt. Räumliches Abgleiten beschreibt eine scharfe Vertiefung, die das Werkzeug von genau dem Punkt wegrutschen lässt, den du angreifen willst. Und dann gibt es den Schaden, den ein anderer Techniker verursacht hat, und das ist die trügerischste Arbeit, die du je bepreisen wirst. Wenn jemand anders das Blech schon bearbeitet hat, liest du nicht mehr das ursprüngliche Ereignis. Du liest das ursprüngliche Ereignis plus die Entscheidungen eines anderen Mannes. Eine schlechte Reparatur kann Kronen verschoben, Höhen erzeugt, Kanten verriegelt, Bereiche gedehnt und Hinweise getilgt haben, die dir gesagt hätten, wie der Schaden begann. Stell dir vor, du sollst ein Schlachtschiff auf eine leere Leinwand malen. Schwierig vielleicht, aber wenigstens sagt die Leinwand die Wahrheit. Stell dir nun vor, man reicht dir das halbfertige Schlachtschiff eines anderen und sagt dir, mach es zu deinem. Bevor du richtig malen kannst, musst du herausfinden, was da nicht hingehört. Arbeit dieser Art ist negative Verdrängung.
4.7Zwei Wörter für zwei Handlungen
Zuletzt brauchen wir zwei Wörter für die beiden Handlungen, die wir den ganzen Tag ausführen. Ich benutze Hebung für das Bewegen von Metall nach oben und Senkung für das Bewegen von Metall nach unten. Am Blech darfst du weiterhin drücken und klopfen sagen. Die förmlichen Begriffe erlauben bloß, dass komplizierte schriftliche Beschreibungen genau bleiben. Das ist die Prüfung, die jedes Wort in diesem Kapitel bestehen muss. Eine Delle ist eine Unstetigkeit gegenüber einem bekannten Ausgangszustand, damit deckt dieselbe Definition Hagel und Einkaufswagen ab. Nicht die Größe, sondern die Komplexität trennt mikro von makro: eine münzgroße Delle kann der schwerere Auftrag sein. Der Ursprung trägt die Geschichte des Aufpralls, und das Lesen kommt darum vor dem Drücken. Die Krone ist das antwortende System, und die Vertiefung ist nie die ganze Geschichte. Die runde Delle will ein Muster, das ihrer Tiefe entspricht. Die Kante will Züge entlang ihres Pfades. Der Lack, nicht die Tiefe, entscheidet meist, ob eines von beidem überhaupt geht. Wenn Fachbegriffe uns helfen, klarer zu denken, behalte sie. Wenn ein Wort uns bloß klug klingen lässt, wirf es weg. Dem Blech ist es gleich, wie wir etwas nennen. Dem Lehrling nicht.
Notes
- Statisches und dynamisches Verbeulen werden als getrennte Mechanismen behandelt, unterschieden nach der Geschwindigkeit, mit der die Last aufgebracht wird, und mit verschiedenen Verfahren geprüft. D. Thomas, B. Hodgins, M. Worswick, M. J. Finn und K. Gong, „Static and Dynamic Denting of Paint Baked AA6111 Panels“, SAE Transactions 110 (2001): 993–1006. ↩
- Für ein auf den Radius R gebogenes Blech beträgt die Dehnung im Abstand z von der Mitte näherungsweise z/R: null in der Mittelebene, am größten an den Oberflächen. R. H. Wagoner, J. F. Wang und M. Li, „Springback“, in ASM Handbook, Bd. 14B, Metalworking: Sheet Forming (ASM International, 2006), 733–755, Gl. 3. Siehe auch „Bending of Sheet Metal“ im selben Band. ↩
- Kraft folgt dem Weg des geringsten Widerstandes durch die Geometrie des Blechs; die daraus entstehenden Dehnungspfade bestimmen, wo Metall unter Zug steht und wo es lose ist. Ausführlich behandelt in der klassischen Literatur zum Ausbeulen: F. Sargent, The Key to Metal Bumping (Los Angeles: Auto Body Publishing), und A. Steines, Moving Metal: The Art of Chasing and Repoussé (Huntingdon, PA: Blue Moon Press, 2001). ↩