Kapitel 5
Die einzige Lösung
In diesem Handwerk gibt es den bequemen Glauben, alle erfolgreichen Wege seien gleich richtig. Wenn drei Techniker dieselbe Delle auf drei verschiedene Arten reparieren und alle drei Bleche richtig aussehen, so lautet das Argument, dann müssen alle drei Methoden gleich gut gewesen sein. Das glaube ich nicht, und dieses Kapitel ist der Einwand dagegen. Was folgt, legt vier Dinge dar: dass es für jede Delle einen besten verfügbaren Reparaturweg gibt, die Einheit, in der dieser Weg gemessen werden sollte, die ehrliche Grenze dessen, was die Rückführung eines Blechs auf Werkszustand überhaupt heißen kann, und die Arbeitsregeln, die sich ergeben, wenn man das alles ernst nimmt.
5.1Von Florida nach Tennessee über Kalifornien
Angenommen, ich fahre von Florida nach Tennessee über Kalifornien. Ich komme vielleicht trotzdem in Tennessee an. Niemand würde deshalb Kalifornien die beste Route nennen. Die Ankunft beweist, dass eine Route funktioniert hat. Sie beweist nicht, dass die Route wirtschaftlich war. Mit Dellen ist es ganz ähnlich, und die Theorie der einzigen Lösung beginnt mit einem einfachen Satz: für jede bestimmte Delle, unter bestimmten Bedingungen, mit einem bestimmten Vorrat an Werkzeugen, gibt es einen bestmöglichen Reparaturweg. Vielleicht führen wir ihn nie vollkommen aus. Vielleicht wissen wir nie genau, welcher es war. Zu glauben, dass es ihn gibt, verändert die Art, wie wir arbeiten. Der beste Weg benutzt die wenigsten nötigen Manipulationen und erzeugt dabei doch die höchste praktisch erreichbare Güte. Er verschwendet am wenigsten Bewegung, bringt am wenigsten unnötige Spannung ein und erreicht das Finish, ohne zusätzliche Probleme zu schaffen, die später repariert werden müssen. Junge Techniker neigen dazu, Betriebsamkeit zu bewundern. Erfahrene Techniker lernen, Sparsamkeit zu bewundern. Der beste Druck ist oft der Druck, der den nächsten Druck überflüssig macht.

Die Ankunft beweist, dass eine Route funktioniert hat. Sie beweist nicht, dass die Route wirtschaftlich war.
5.2Kontakte minimaler Manipulation
Das führt zum Gedanken der Kontakte minimaler Manipulation. Jedes Mal, wenn du drückst, klopfst, ziehst, drehst, erwärmst oder das Blech sonst wie veränderst, hast du einen Kontakt mit Folgen hergestellt. Kontakte sind nicht umsonst. Sie bewegen Metall, verändern Spannung, wirken auf das Finish, erzeugen Werkzeugbiegung und bringen manchmal Fehler ein. Eine vollkommene Reparatur benutzte genau die nötigen Kontakte und keinen mehr. Das ist keine Gleichung, die du neben einem Auto ausrechnen wirst. Es ist ein Maßstab des Denkens. Frag dich nach einer Reparatur, welche deiner Handlungen den ursprünglichen Schaden gelöst haben und welche deiner Handlungen einen Schaden gelöst haben, den du während der Reparatur selbst erzeugt hast. Diese Frage wird dich besser machen.
5.3Die beiden Ausgangszustände
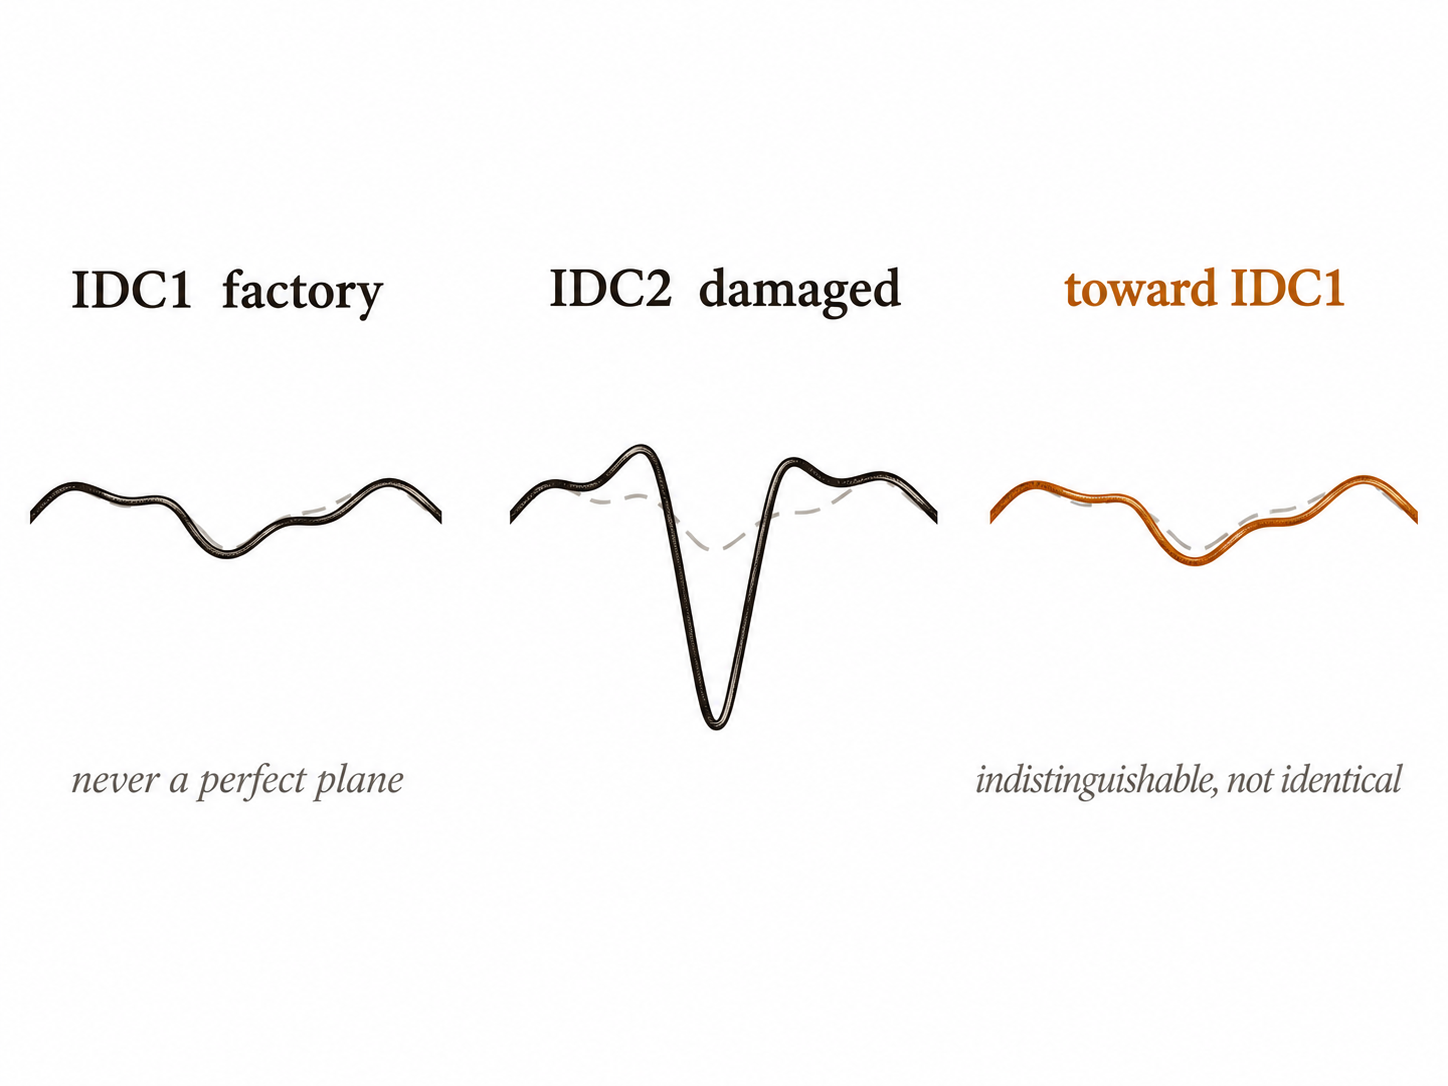
Die Theorie verlangt von uns außerdem, über die Ausgangszustände des Blechs nachzudenken, die ich die beiden Ausgangszustände nenne. IDC1 ist das Blech vor dem Schaden. IDC2 ist das Blech nach dem Schaden. Die Reparatur versucht, IDC2 in Richtung IDC1 zu bewegen. Beachte, dass ich in Richtung gesagt habe. Werkszustand bedeutet keine metaphysische Vollkommenheit. Neue Bleche haben Fertigungsstreuung, Orangenhaut, leichte Wellen, Nahteinflüsse und normale Toleranzen. Deine Aufgabe ist nicht, eine mathematische Ebene zu schaffen, die es nie gab. Sie ist, das Blech in einen Zustand zu bringen, der von seinem Zustand vor dem Schaden praktisch nicht zu unterscheiden ist, im Rahmen dessen, was Beobachtung und Finish hergeben. Daraus ergibt sich der Gedanke des erschöpfenden Kontakts: der Punkt, an dem weitere Manipulation nichts mehr verbessert, was vernünftigerweise erkennbar wäre, und nur noch Kosten oder Risiko hinzufügt. Zu wissen, wann man aufhört, gehört zur Meisterschaft. Der letzte Teil einer Reparatur ist oft ein Urteil über das Sehen, und zwei ehrliche Techniker können uneins sein, ob ein Blech fertig ist, denn Auge, Licht, Winkel und Maßstab können bei jedem anders sein. Das heißt nicht, dass Güte bedeutungslos wäre. Es heißt, dass man sich der Ziellinie mit Absicht nähern muss, statt sie vorauszusetzen.
5.4Zwei Arbeitsregeln
Zwei Arbeitsregeln folgen daraus von selbst. Die erste lautet, dass große Dellen zu kleinen Dellen werden müssen. Du reparierst eine große, komplexe Delle nicht in einem Akt. Du teilst sie in überschaubare Bereiche und bewegst diese Bereiche in verbundenen, ausgewogenen Stufen. Wenn du einen Bereich zu weit hebst, während benachbarte Bereiche verriegelt bleiben, hast du das Problem nicht vereinfacht. Du hast mehrere neue geschaffen. Die Kunst liegt nicht darin, die Delle zu zerlegen. Sie liegt darin, die Teile in Beziehung zu halten. Die zweite Regel lautet, dass jede Reparatur ausgewogen bleiben und das Verriegeln des Blechs vermeiden muss, und manchmal heißt das, eine Delle absichtlich zu öffnen. Ein junger Techniker sieht eine Vertiefung und will sie sofort kleiner haben. Ein erfahrener Techniker lässt einen Teil des Schadens womöglich für einen Augenblick größer erscheinen, weil er den Weg freigibt, den das Metall gehen muss. Das kann sich verkehrt anfühlen, bis du es verstehst. Wenn eine Tür durch Möbel blockiert ist, ist stärkeres Drücken an der Tür kein Fortschritt. Du räumst zuerst weg, was die Tür blockiert. Metall verhält sich anders, aber die Logik ist ähnlich. Eine verriegelte Delle braucht oft Freiheit, bevor sie Kraft braucht. Es gibt eine stärkere Fassung dieser Regel, und sie ist die, die ich einen Schüler zuerst auswendig lernen ließe. Eine Reparatur lässt den Schaden rückwärts laufen. Wenn der Aufprall Metall nach außen verdrängt, Kraft die Dehnungspfade entlanggetrieben und die Mitte eingedrückt hat, dann löst die Reparatur die Kronenspannung, berichtigt Dehnungspfade und Grate und hebt die Vertiefung zuletzt. Eine Form wiederherzustellen heißt, die Reihenfolge umzukehren, die sie zerstört hat,1 und außerhalb dieser Reihenfolge zu arbeiten ist die Art, wie man Textur, hohe Stellen und Verzug herstellt, die im ursprünglichen Schaden nie waren. Ältere Techniker sagen es kürzer, als ich es getan habe: bremse das Metall, bevor du es hebst.
Eine Reparatur lässt den Schaden rückwärts laufen. Bremse das Metall, bevor du es hebst.
5.5Die Regeln der Werkbank
Hier werden die Regeln der Werkbank nützlich, und sie zerfallen ganz natürlich in Sehen und Drücken. Zum Sehen: wenn du es nicht sehen kannst, kannst du es nicht reparieren. Wenn du es sehen kannst, repariere es aus so vielen nützlichen Winkeln wie möglich. Drücke nicht, wenn du nicht weißt, wo deine Werkzeugspitze ist. Finde die Spitze und mach genaue Kontakte. Zum Drücken: benutze die größte praktikable Spitze, wenn du breite Flächen bewegst, denn feine Spitzen bündeln Kraft und breite verteilen sie. Lass Fehler sich nicht anhäufen. Wenn du mehrere Druck- oder Klopffehler gemacht hast, räum sie auf, bevor du weitermachst. Die genaue Zahl mag sich mit der Erfahrung ändern, das Prinzip nie, denn Fehler multiplizieren sich. Arbeite groben Schaden in ausgewogenen Portionen. Löse, bevor du krönst. Baue die Sicke wieder auf, wenn das umgebende Metall bereit ist, sie zu tragen. Arbeite Kanten ihrem Pfad entlang. Wenn eine Delle vernünftiger Kraft nicht nachgibt, werde nicht sofort stärker. Überlege neu, was sie verriegelt.
5.6Langsam ist schnell
Eine der besten Lektionen dieses ganzen Handwerks lautet: langsam ist schnell. Junge Techniker hören das und halten es für einen Motivationsspruch. Ist es nicht. Es ist eine wirtschaftliche Beobachtung. Die ersten zehn Minuten einer Reparatur können die nächsten zwei Stunden sparen oder kosten. Ein hastiger Druck erzeugt eine Höhe. Die Höhe verlangt einen Klopfer. Der Klopfer erzeugt daneben eine Vertiefung. Die Vertiefung wird mit einer scharfen Spitze gehoben. Die Spitze markiert das Finish. Plötzlich reparierst du nicht mehr die Delle des Kunden. Du reparierst eine Kette von Entscheidungen, die begann, weil du dreißig Sekunden sparen wolltest. Langsam ist schnell, weil Genauigkeit Schulden verhindert. Es steckt auch eine größere Lehre darin: ein vollkommenes Werkzeug mit schrecklichem Hebelverhältnis ist oft schlechter als ein unvollkommenes Werkzeug mit ausgezeichnetem. Techniker lieben Ausrüstung, denn Ausrüstung ist leicht zu kaufen. Geometrie kann man nicht kaufen. Sie muss verstanden werden.
Die Position also, auf die dieses Kapitel hingearbeitet hat, lautet so. Die Ankunft ist kein Beweis für Wirtschaftlichkeit, und der Glaube, jeder Weg sei gleich, ist genau der Glaube, der einen Mann daran hindert, je einen besseren zu finden. Wenn es einen besten Weg gibt, dann sind Kontakte die Währung, die du für seine Suche ausgibst, und jeder Kontakt, den du nicht gebraucht hast, wurde von demselben Konto bezahlt. Das Ziel, auf das du zugehst, ist nicht Vollkommenheit, sondern ein wirklicher und unvollkommener Werkszustand, und darum ist zu wissen, wo man aufhört, ein Können und kein Mangel an Mut. Großer Schaden wird kleiner Schaden, der mit sich selbst in Beziehung bleibt. Verriegeltes Metall braucht Freiheit vor Kraft. Hast am Anfang ist bloß geliehene Zeit, die du am Ende mit Zinsen zurückzahlst. Man wird sich an dich über das fertige Blech erinnern, nicht über die Feinheit des Werkzeugwagens daneben.
Notes
- Dass die Wiederherstellung einer Form die Umkehrung der Reihenfolge ihrer Verformung verlangt, ist ein stehendes Prinzip der Literatur zur Metallumformung von Hand. A. Steines, Moving Metal: The Art of Chasing and Repoussé (Huntingdon, PA: Blue Moon Press, 2001), 38–41; F. Sargent, The Key to Metal Bumping (Los Angeles: Auto Body Publishing), 31–35. ↩