Capítulo 4
Un idioma para el oficio
Todo oficio maduro acaba desarrollando un vocabulario lo bastante preciso para sostener pensamiento difícil. Los cirujanos no señalan vagamente esa cosa de al lado del hueso. Los pilotos no describen los instrumentos como el relojito de la izquierda. La precisión en el lenguaje no es pedantería. Es eficacia. La reparación sin pintura ha pasado una parte sorprendente de su vida sin ese idioma, y el coste de esa ausencia es el asunto de este capítulo. Lo que sigue es un vocabulario de trabajo para el daño: qué es realmente una abolladura, cómo debería clasificarse el daño, cómo se puede leer del revés la historia de un impacto sobre el panel, y qué exigen las dos grandes familias de daño a un técnico que pretende repararlas con intención y no con esperanza.
4.1Una abolladura, diez nombres
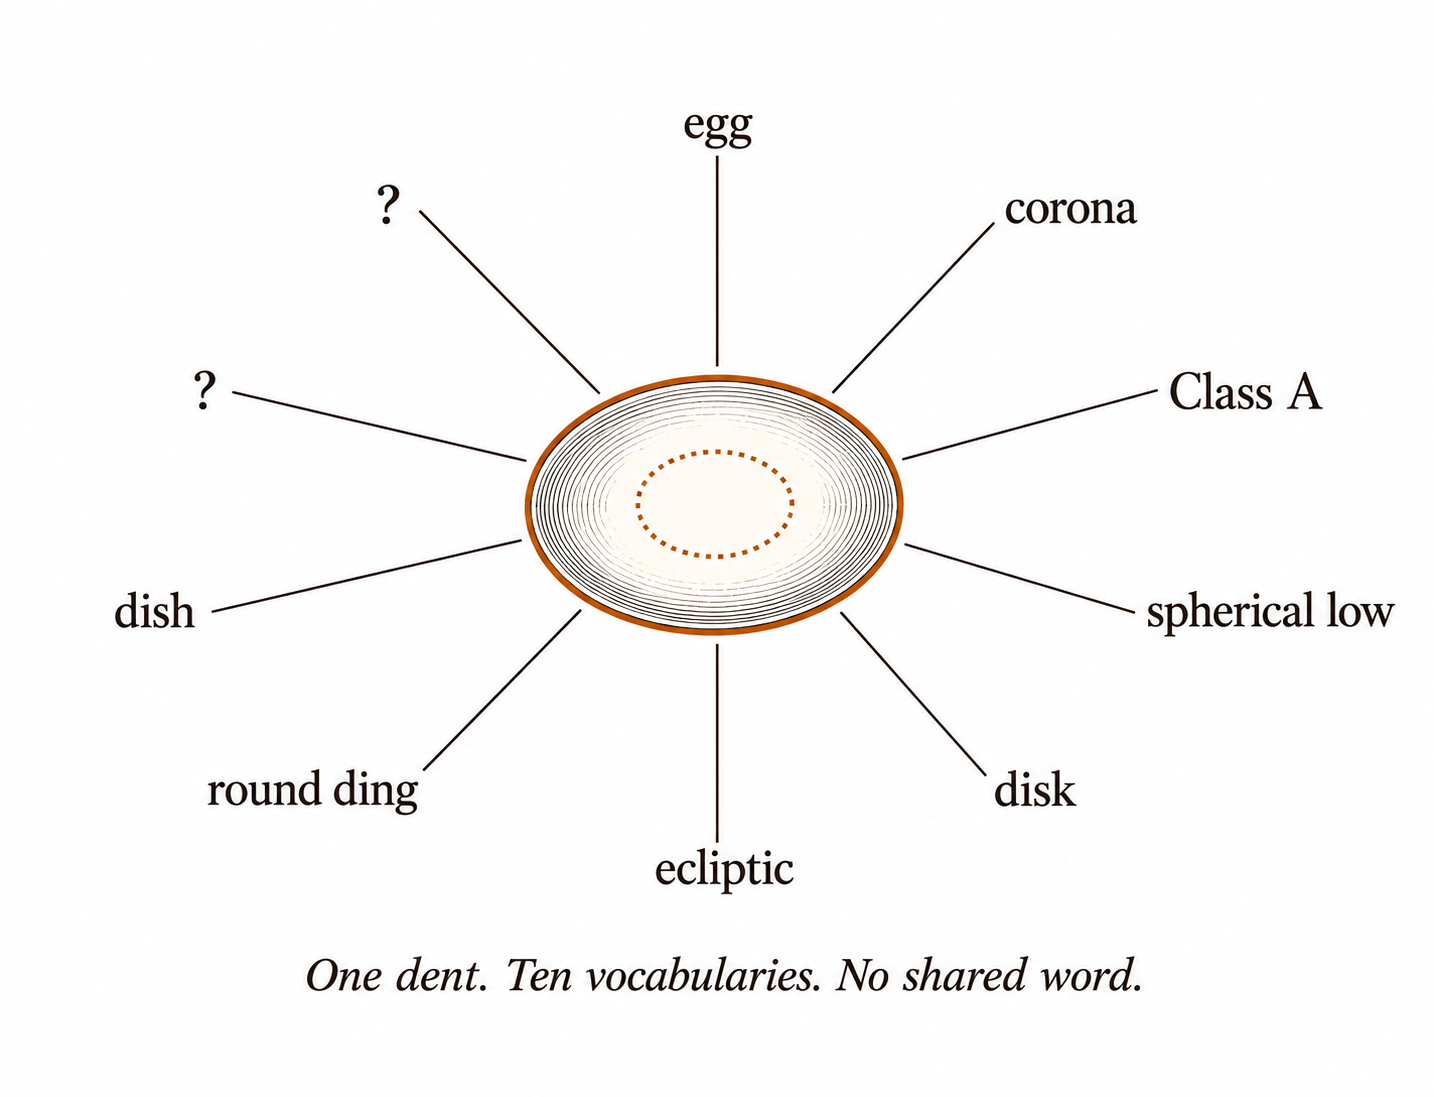
Pide a diez técnicos que describan una abolladura circular y puedes recibir diez términos. Una empresa tiene su clasificación. Otro técnico la llama huevo. Alguien la llama corona. Un tercero se inventa una palabra sobre la marcha y se la enseña a todo su taller. Nada de esto impide que se hagan reparaciones. Sí hace que enseñar sea innecesariamente difícil, y el problema se vuelve grave en cuanto pasamos del daño sencillo. Si te digo que trabajes la corona, ¿qué quiero decir? ¿Qué corona? ¿Cuánto? ¿En qué orden? Si te digo que abras la abolladura, ¿qué estás abriendo exactamente? Si digo que el panel está bloqueado, ¿qué relación dentro del daño creó ese bloqueo? Cuando el vocabulario es vago, el pensamiento se vuelve vago con él. El propósito de la terminología en este libro es por tanto práctico. No pretendo que la reparación de abolladuras suene erudita. Pretendo darnos asas lo bastante firmes para cargar ideas complicadas.
Cuando el vocabulario es vago, el pensamiento se vuelve vago con él.
4.2Dentología, y los términos que necesita
Uso la palabra dentología para el estudio sistemático del daño menor en paneles y su corrección por métodos sin pintura. Una abolladura, dentro de este marco, es cualquier discontinuidad en la resistencia, la rigidez o la forma de un panel respecto de su condición original de fábrica. Esa definición es deliberadamente amplia. No le importa si el daño tiene el tamaño de una moneda o de un plato. No le importa si lo causó el granizo, un carrito de la compra, un puño, una puerta u otro vehículo. Solo dice esto: el panel tuvo un estado determinado y ahora tiene otro. De ahí sale la primera distinción importante, entre la condición original y la condición dañada. A partir de ahí podemos clasificar cómo se introdujo el daño. Unas abolladuras vienen de un golpe dinámico, como el granizo o un objeto que impacta contra el panel. Otras vienen de una resistencia estructural más lenta, como una piel exterior empujada contra un refuerzo. Los ingenieros trazan la misma línea y la han medido: distinguen el abollado dinámico, en el que la carga llega deprisa, del estático, en el que llega despacio, y los ensayan por separado porque los paneles no les responden igual.1 El granizo y un carrito apoyado no son el mismo suceso en dos tamaños. Son dos mecanismos. Conviene marcar el límite del método en la misma frase, porque un oficio se define tanto por lo que rechaza como por lo que hace. La reparación sin pintura no corta ni suelda. No rellena. No usa calor alto para encoger. No restaura paneles gravemente estirados o aplastados. Esos métodos deforman el metal o dañan la película de pintura, y el calor en particular provoca dilataciones y contracciones desiguales que te dejan con más deformación de la que tenías. Donde la pintura se ha fracturado o el metal se ha estirado de verdad, este método puede mejorar mucho el daño, pero una restauración perfecta va a querer chapa convencional, y eso hay que decirlo en voz alta. Saber dónde están los bordes del oficio no es una limitación. Es casi todo lo que hace honesto un presupuesto.
También me oirás distinguir el daño microdinámico del macrodinámico. No cometas el error de suponer que micro significa pequeño y macro significa grande. La línea divisoria es la complejidad. Una abolladura diminuta sobre una línea de carácter marcada, encima de un refuerzo, en aluminio y con la pintura comprometida, puede ser un problema macro. Una abolladura grande y poco profunda en acero abierto puede comportarse de forma mucho más simple. Por eso poner precio solo por diámetro es tan peligroso. Cuando miro una abolladura puntúo mentalmente varios factores: anchura, longitud, profundidad, ubicación, aleación, estado de la pintura, obstrucción estructural, entorno. La idea no es producir un total mágico. Estos factores no se cancelan entre sí. Una puntuación perfecta de acceso no rescata una pintura que ya está fallando. Una abolladura poco profunda no se vuelve fácil por ser poco profunda si está en un canto vivo y sin palanca aprovechable. Lo que quiero que notes es dónde se concentra la dificultad.
Cada factor te dice algo concreto. La anchura te dice cuánto panel está implicado. La longitud importa sobre todo en los pliegues, porque estás reparando un recorrido y no un punto. La profundidad te habla de estirado, y de cuánto se ha alejado el metal de su comportamiento elástico cómodo. La ubicación cambia la rigidez y el acceso. La aleación cambia la respuesta elástica y el comportamiento al trabajarla. La pintura determina cuánto movimiento tolerará el acabado. Las obstrucciones determinan cómo puedes llegar al trabajo. El entorno afecta a la visibilidad, la temperatura y el control. Un técnico joven pone precio a la abolladura que ve. Un técnico con experiencia pone precio al problema que espera encontrarse. Esa diferencia vale mucho dinero.
4.3Cartografiar el origen
Antes de tocar un panel, aprende a cartografiar el origen. El origen es la región central o más profunda creada por el impacto, y en una abolladura circular sencilla puede ser evidente. En una grande puede haber varios orígenes, recorridos superpuestos, coronas, impactos secundarios e influencias estructurales. Tu tarea es reconstruir la historia hacia atrás. ¿Qué golpeó el panel? ¿Desde qué dirección? ¿Dónde se concentró primero la fuerza? ¿Hacia dónde viajó el metal? ¿Dónde se acumuló? ¿Qué parte del daño es primaria y cuáles son consecuencias? No es muy distinto de examinar huellas después de que algo haya cruzado un campo: lees lo que queda para deducir lo que pasó. Mi formación militar me dio una comparación que siempre me ha servido. Con proyectiles entrantes, el análisis del impacto te dice mucho sobre dirección y ángulo, porque la marca no es solo daño. Es información. Una abolladura es lo mismo. Su forma contiene una historia, y el técnico que lee esa historia empieza con un plan mientras el que la ignora empieza con una suposición. Parte de esa historia está escrita en los caminos de deformación: las rutas por las que la energía viajó realmente a través del panel. Son invisibles, pero se anuncian en cómo se dobla la luz alrededor del daño, y resuelven cuatro cosas que conviene saber antes de tocar nada. Dónde está tenso el metal. Dónde está blando. Hasta dónde llega de verdad la abolladura. Qué regiones hay que corregir primero. La fuerza viaja por el camino de menor resistencia y toma su dirección de la geometría del panel, y por eso una abolladura con caminos largos puede parecer pequeña y comportarse como grande.3 Aprender a verlos es una de las mayores ventajas disponibles en el diagnóstico.
4.4La abolladura circular
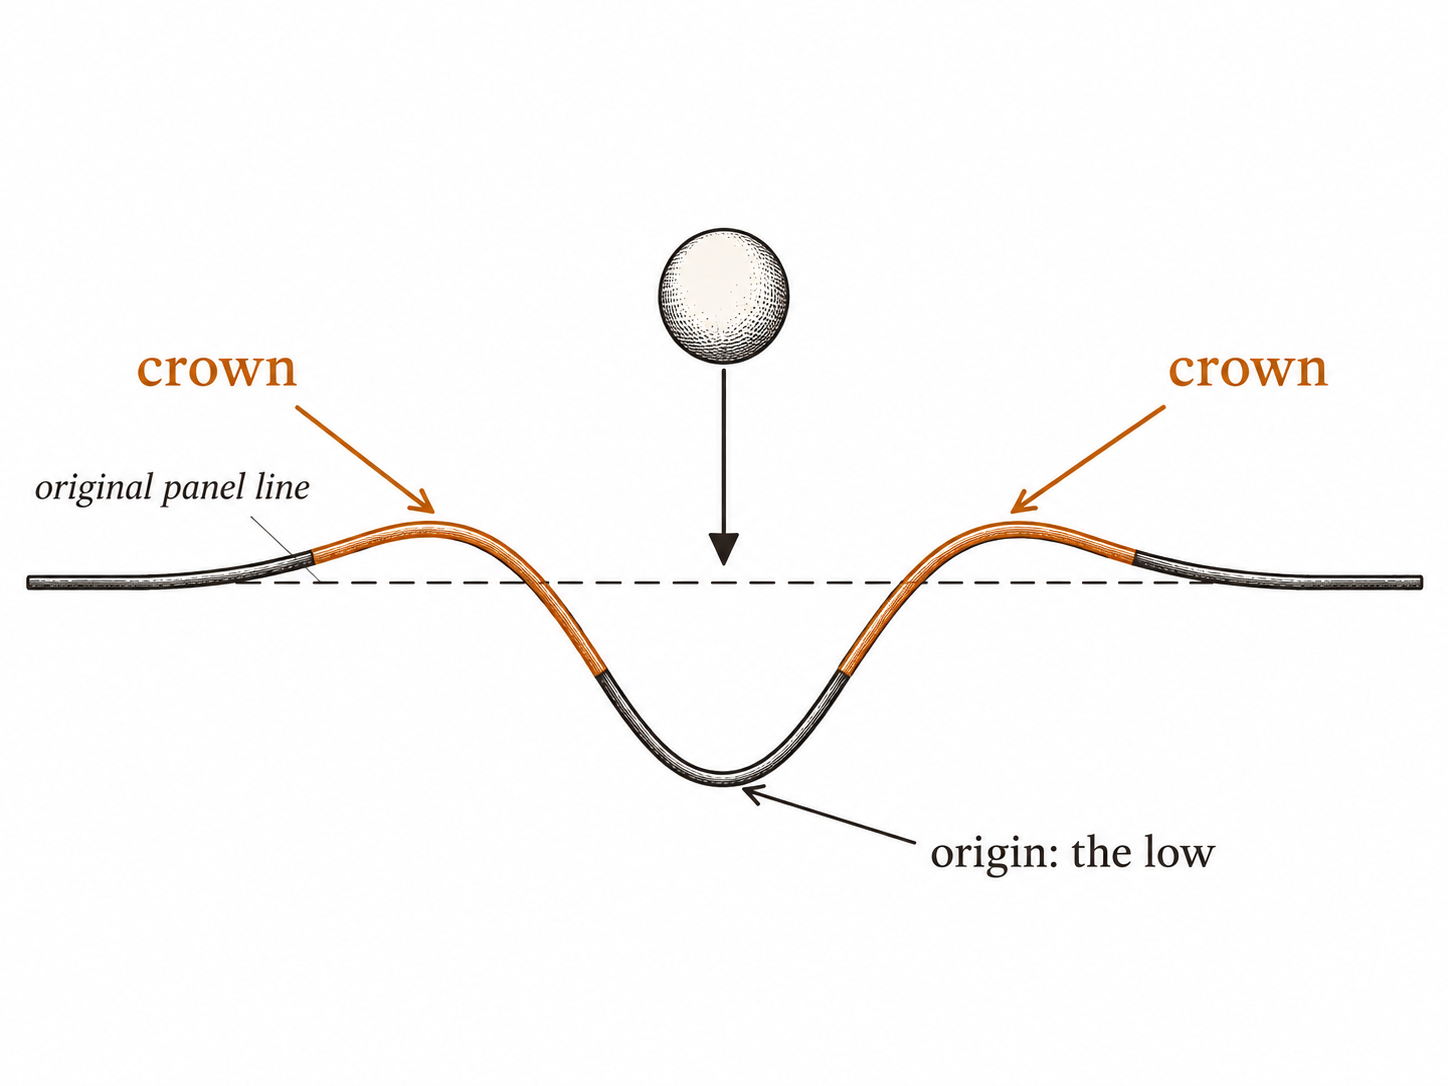
Una de las primeras formas que debes aprender a leer es la abolladura circular. La llamamos circular porque así aparece en la conversación corriente. Geométricamente se parece más a una porción poco profunda de esfera. Imagina dejar caer una pelota de golf sobre un capó. El centro se mueve hacia dentro, el metal de alrededor responde, y se forma una región elevada en partes del impacto. A eso lo llamamos corona, y la corona es desplazamiento hecho visible. El objeto no creó simplemente un punto bajo. Movió un sistema. Pocos hábitos te servirán mejor: deja de ver la abolladura solo como la depresión. La depresión es parte del suceso, pero la corona, la tensión, el canto, el refuerzo y la curvatura de alrededor también lo son. Por eso empujar más fuerte el punto más profundo no siempre mejora la abolladura. A veces el metal no puede subir porque no has liberado lo que lo está sujetando.
La corona es desplazamiento hecho visible. El objeto no creó simplemente un punto bajo. Movió un sistema.

Las abolladuras redondas pueden abordarse con varios patrones útiles, y el capítulo seis es el catálogo de ellos: espirales cuyo espaciado se ajusta a dónde está de verdad la profundidad, islas, tramas y el único patrón que hay que rechazar. El principio que hay detrás de todos ellos pertenece aquí, con el vocabulario. Ajusta la densidad de tu trabajo a la densidad del problema. No adores el patrón. Úsalo. Lo que importa es que sepas por qué elegiste el método, porque el azar no se convierte en método solo porque acabe funcionando. Muchos técnicos reparan abolladuras redondas con lo que llamo el método del mordisqueo: empujar en algún punto bajo, golpear en algún punto alto, empujar otra vez, golpear otra vez, y seguir hasta que el panel parezca plano. Eso puede dar perfectamente un buen resultado. El peligro es que el técnico nunca aprende qué acciones eran necesarias y cuáles eran meras reparaciones de sus propias acciones anteriores. La eficiencia empieza cuando puedes separar las dos.
4.5Los pliegues
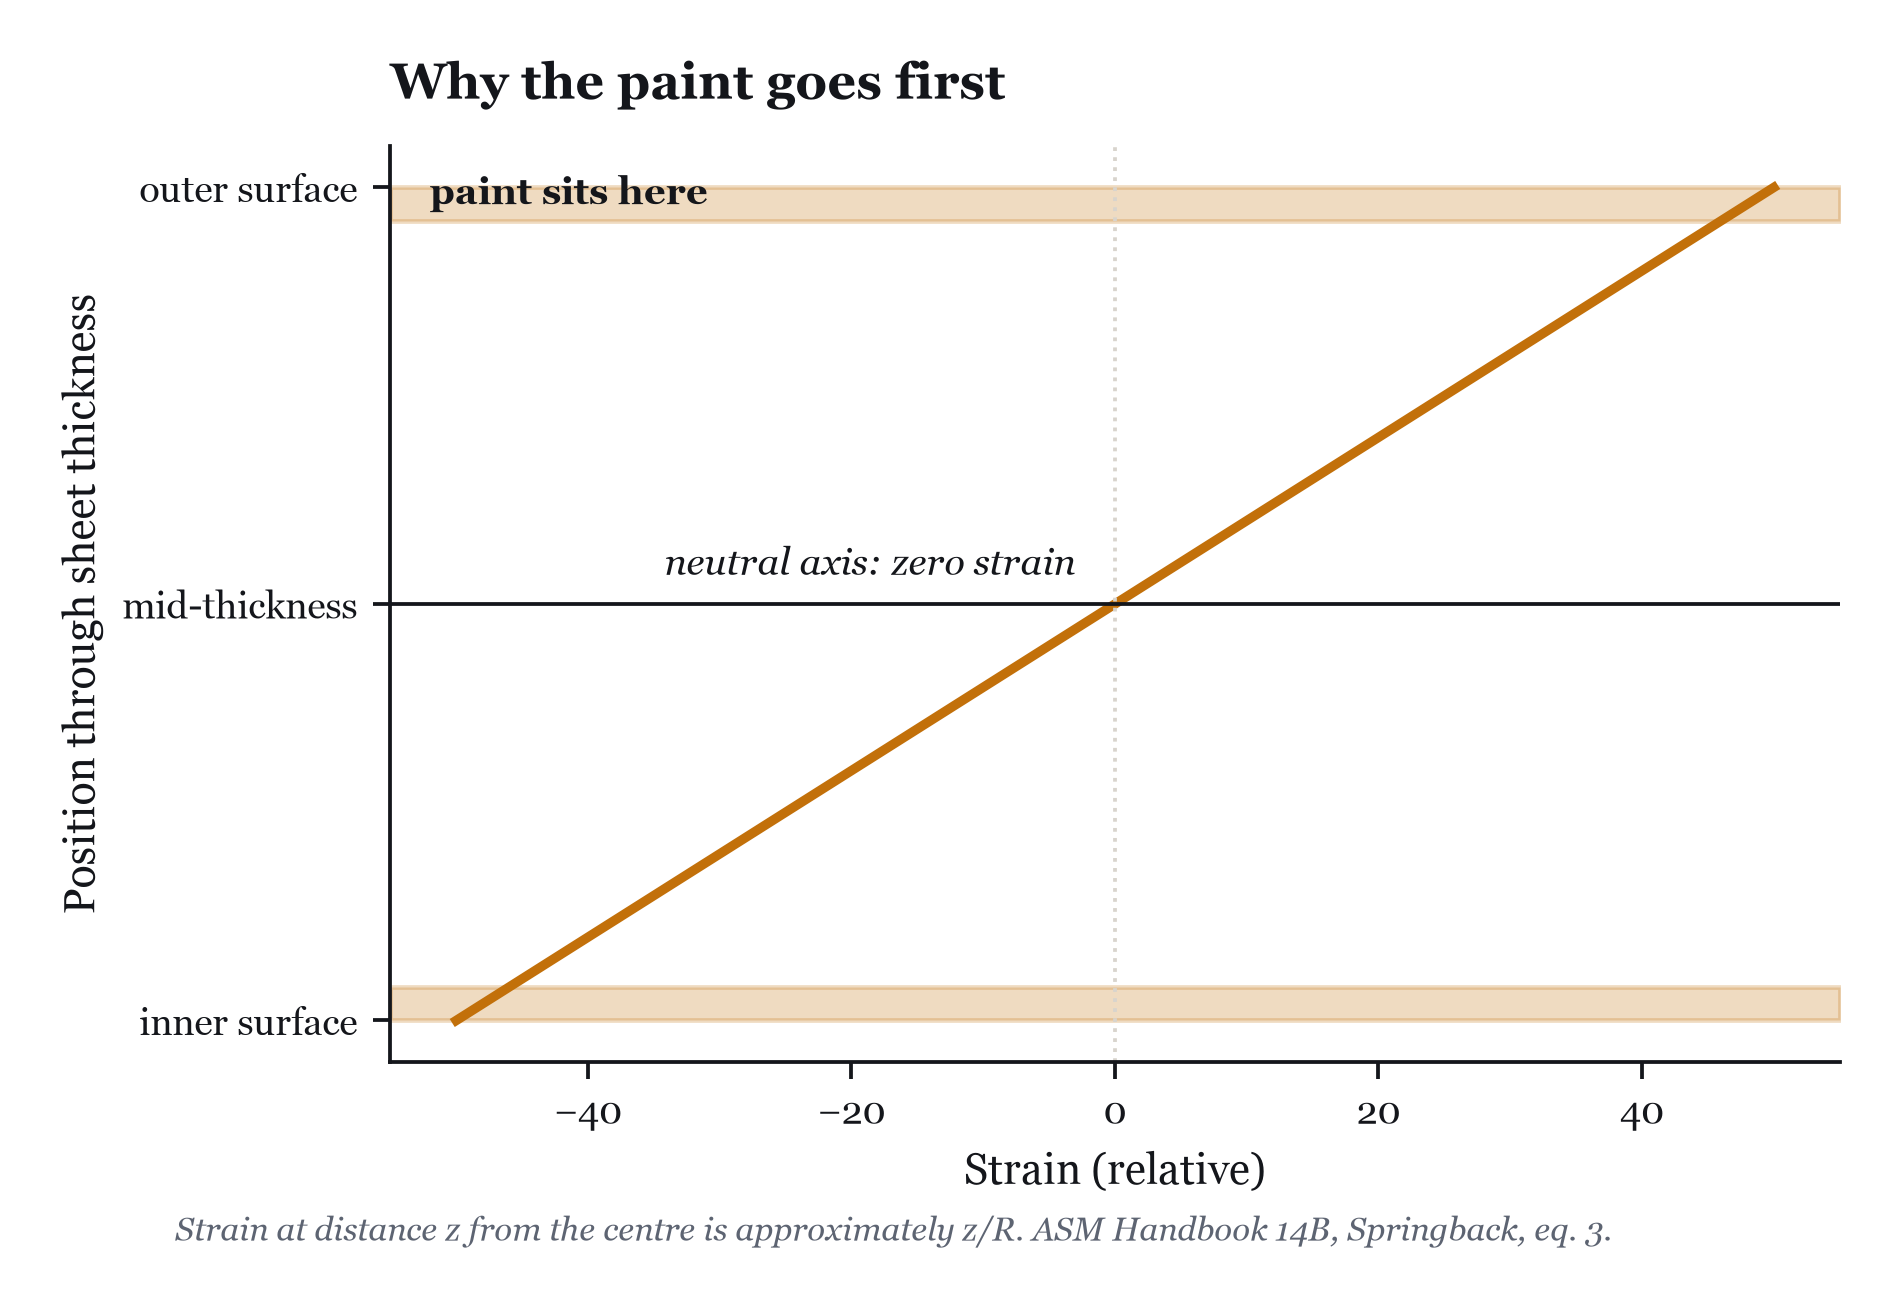
Los pliegues exigen otra manera de ver. Un pliegue suele crearse por el movimiento contra un objeto relativamente estático, y tiene un recorrido. Al camino inferior lo llamo la trinchera y a los lados que lo rodean los terraplenes, o taludes. Un pliegue tiene tanto un origen longitudinal como una relación transversal entre la trinchera y sus taludes. Tres reglas de trabajo importan de inmediato. No dobles el terraplén sobre el origen. Abre el terraplén en lugar de cerrarlo. Haz tus pasadas a lo largo del recorrido del pliegue. También tienes que determinar la entrada y la salida, porque un pliegue puede estar bloqueado por cualquiera de sus extremos, y si tensas la región equivocada demasiado pronto puedes crear un problema que no existía antes de empezar. Cuando me preguntan hasta qué profundidad se puede reparar un pliegue, suelo decir que están haciendo la pregunta equivocada. La profundidad importa, pero la pintura decide el trabajo antes que la profundidad. La pérdida visible de pintura es sencilla. Tú la ves, el cliente la ve, y si el metal queda precioso la pintura seguirá faltando, así que explícalo antes de tocar el coche. El daño oculto en la pintura es más peligroso. Un acabado puede parecer intacto y estar plegado con tanta severidad que liberar el metal deje al descubierto una grieta que en realidad se creó en el impacto. Al técnico se le culpa porque la grieta se hizo visible durante la reparación, pero el problema real existía antes del primer empuje. Hay una razón por la que el acabado es lo primero que cae, y es geométrica y no química. Cuando una chapa se dobla, la deformación no se reparte por igual en su espesor. Es proporcional a la distancia respecto del centro de la chapa, lo que significa que cae a cero en el medio y alcanza su máximo en las dos superficies.2 La pintura está exactamente donde el metal trabaja más duro. Por eso un pliegue afilado puede partir un acabado que una abolladura más profunda y suave deja intacto, y por eso el daño puede hacerse en el instante del impacto y limitarse tú a destaparlo después. Aprende a identificar ese riesgo y a comunicarlo. Y recuerda que un pliegue se trabaja en pasadas: encuentra el centro, respeta ambos lados, y no intentes ganar toda la batalla de un empuje.
4.6Ondas, metal elevado y lo demás
Otras formas de daño también merecen nombre. Las ondas son deformaciones amplias y fáciles de pasar por alto que pueden ondular a lo largo de un panel. El metal elevado es lo que muchos técnicos llaman sin más un punto alto. La hiperextensión lateral ocurre cuando una herramienta gira o vuelca dentro de un panel y provoca un movimiento no buscado. El desvío espacial describe una depresión afilada que hace que la herramienta se escurra justo del punto que intentas atacar. Y luego está el daño creado por otro técnico, que es de lo más engañoso que presupuestarás nunca. Cuando otro ya ha trabajado el panel, ya no estás leyendo el suceso original. Estás leyendo el suceso original más las decisiones de otro hombre. Una mala reparación puede haber movido corona, creado altos, bloqueado cantos, estirado regiones y borrado pistas que te habrían contado cómo empezó el daño. Imagina que te piden pintar un acorazado sobre un lienzo en blanco. Difícil, quizá, pero al menos el lienzo dice la verdad. Imagina ahora que te entregan el acorazado a medio pintar de otro y te dicen que lo hagas tuyo. Antes de poder pintar bien, tienes que averiguar qué es lo que no debería estar ahí. Un trabajo así es desplazamiento negativo.
4.7Dos palabras para dos acciones
Por último necesitamos dos palabras para las dos acciones que hacemos todo el día. Uso amelioración para mover metal hacia arriba y peyoración para moverlo hacia abajo. Puedes seguir diciendo empujar y golpear delante del panel. Los términos formales solo permiten que las descripciones escritas complicadas se mantengan precisas. Esa es la prueba que tiene que pasar cada palabra de este capítulo. Una abolladura es una discontinuidad respecto de un estado original conocido, así que la misma definición cubre el granizo y un carrito de la compra. Lo que separa micro de macro es la complejidad y no el tamaño: una abolladura del tamaño de una moneda puede ser el trabajo más duro. El origen lleva dentro la historia del impacto, y por eso leer precede a empujar. La corona es el sistema respondiendo, y la depresión nunca es toda la historia. La abolladura circular quiere un patrón acorde a su profundidad. El pliegue quiere pasadas a lo largo de su recorrido. La pintura, y no la profundidad, suele decidir si alguno de los dos puede hacerse siquiera. Si la terminología nos ayuda a pensar con más claridad, consérvala. Si una palabra solo sirve para que suenes listo, tírala. Al panel le da igual cómo llamemos a las cosas. Al aprendiz no.
Notes
- El abollado estático y el dinámico se tratan como mecanismos distintos, diferenciados por la velocidad a la que se aplica la carga, y se ensayan por métodos distintos. D. Thomas, B. Hodgins, M. Worswick, M. J. Finn y K. Gong, «Static and Dynamic Denting of Paint Baked AA6111 Panels», SAE Transactions 110 (2001): 993-1006. ↩
- Para una chapa doblada a radio R, la deformación a una distancia z del centro es aproximadamente z/R: cero en el espesor medio, máxima en las superficies. R. H. Wagoner, J. F. Wang y M. Li, «Springback», en ASM Handbook, vol. 14B, Metalworking: Sheet Forming (ASM International, 2006), 733-755, ec. 3. Véase también «Bending of Sheet Metal» en el mismo volumen. ↩
- La fuerza sigue el camino de menor resistencia a través de la geometría del panel; los caminos de deformación resultantes determinan dónde el metal está en tensión y dónde está flojo. Se trata con extensión en la literatura clásica de chapistería: F. Sargent, The Key to Metal Bumping (Los Ángeles: Auto Body Publishing), y A. Steines, Moving Metal: The Art of Chasing and Repoussé (Huntingdon, PA: Blue Moon Press, 2001). ↩