Capítulo 5
La solución única
Hay en este oficio una creencia cómoda: que todos los caminos que llegan son igual de correctos. Si tres técnicos reparan la misma abolladura de tres maneras distintas y los tres paneles quedan bien, dice el argumento, los tres métodos tuvieron que ser igual de buenos. Yo no lo creo, y este capítulo es el argumento en contra. Lo que sigue expone cuatro cosas: que toda abolladura tiene un mejor camino de reparación disponible, la unidad con la que debería medirse ese camino, el límite honesto de lo que puede significar devolver un panel a fábrica, y las reglas de trabajo que salen de tomarse todo eso en serio.
5.1De Florida a Tennessee pasando por California
Supongamos que conduzco de Florida a Tennessee pasando por California. Puedo llegar igualmente a Tennessee. A nadie se le ocurriría por ello llamar a California la mejor ruta. Llegar demuestra que la ruta funcionó. No demuestra que fuera eficiente. Con las abolladuras pasa prácticamente lo mismo, y la Teoría de la Solución Única empieza con una proposición sencilla: para cada abolladura concreta, en unas condiciones concretas, con un juego concreto de herramientas disponibles, existe un mejor camino de reparación posible. Puede que nunca lo ejecutemos a la perfección. Puede que nunca lleguemos a saber exactamente cuál era. Creer que existe cambia nuestra forma de trabajar. La mejor ruta usa las mínimas manipulaciones necesarias produciendo a la vez la máxima calidad práctica. Desperdicia el menor movimiento, introduce la menor tensión innecesaria y llega al acabado sin crear problemas extra que después haya que reparar. Los técnicos jóvenes tienden a admirar la actividad. Los técnicos con experiencia aprenden a admirar la economía. El mejor empuje suele ser el que hace innecesario el siguiente.

Llegar demuestra que la ruta funcionó. No demuestra que fuera eficiente.
5.2Contactos Mínimos de Manipulación
Esto nos lleva a la idea de Contactos Mínimos de Manipulación. Cada vez que empujas, golpeas, tiras, giras, calientas o alteras el panel de cualquier otra forma, has hecho un contacto con consecuencias. Los contactos no son gratis. Mueven metal, alteran tensión, afectan al acabado, generan flexión en la herramienta y a veces introducen errores. Una reparación perfecta usaría exactamente los contactos necesarios y ni uno más. Esta no es una ecuación que vayas a calcular junto a un coche. Es un criterio de pensamiento. Pregúntate después de una reparación cuáles de tus acciones resolvieron el daño original y cuáles resolvieron daño que creaste tú durante la reparación. Esa pregunta te hará mejor.
5.3Las Condiciones Duales Iniciales
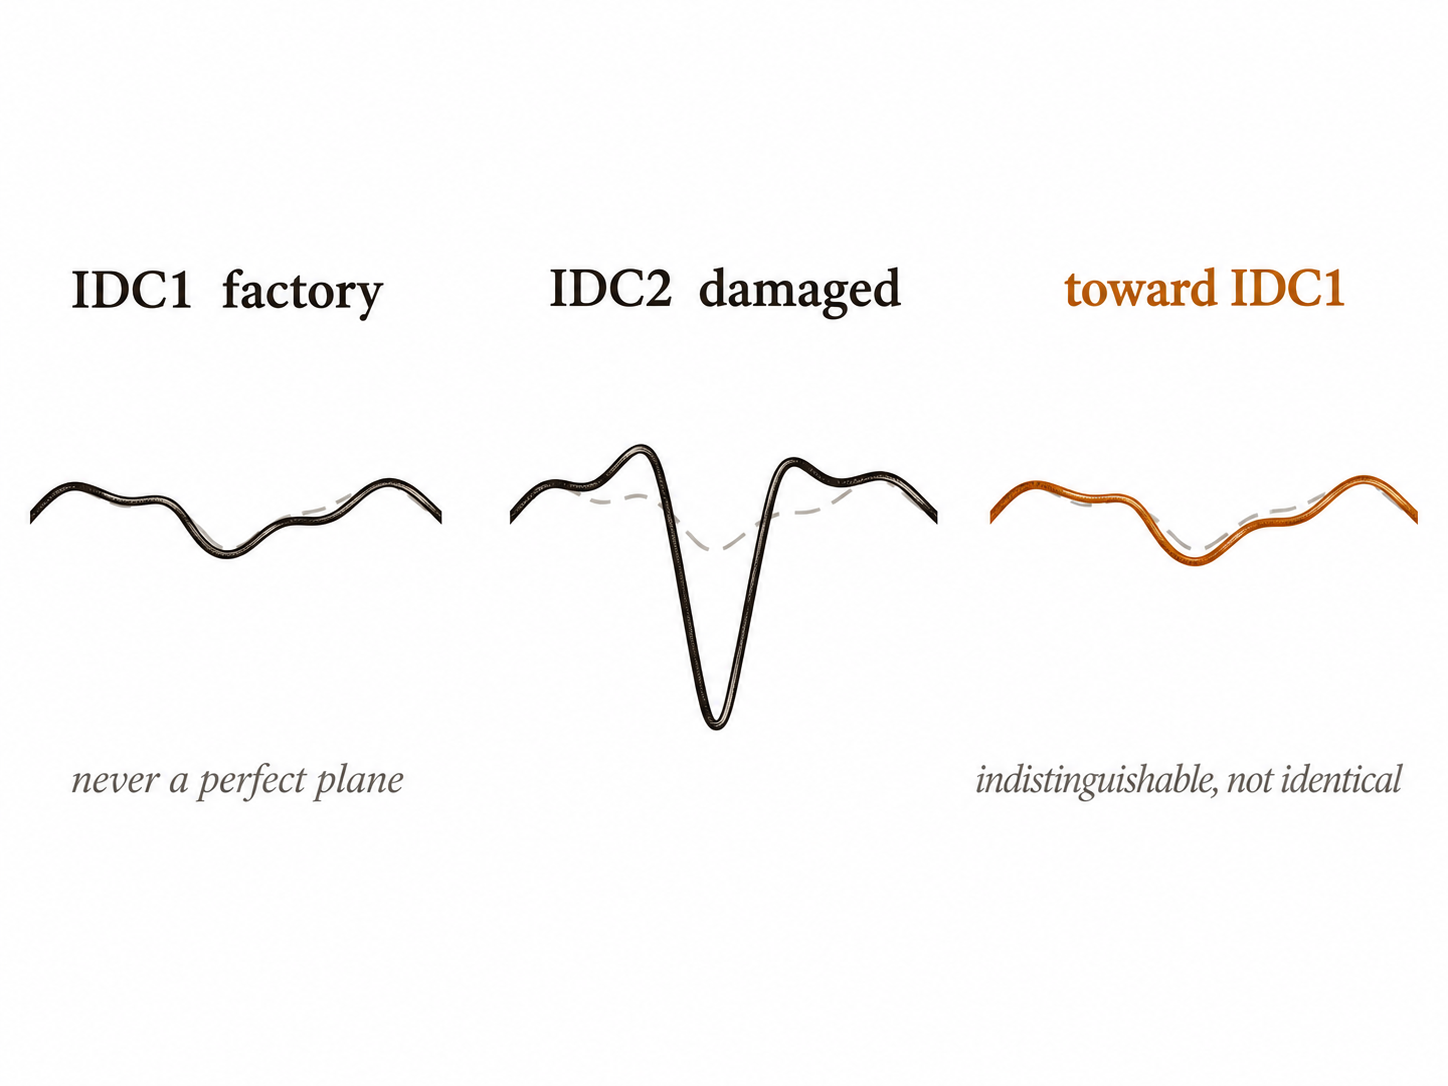
La teoría nos obliga además a pensar en las condiciones de partida del panel, que yo llamo Condiciones Duales Iniciales. CDI1 es el panel antes del daño. CDI2 es el panel después del daño. La reparación intenta llevar CDI2 hacia CDI1. Fíjate en que he dicho hacia. Fábrica no significa perfección metafísica. Los paneles nuevos tienen variación de fabricación, piel de naranja, ondas leves, influencias de costura y tolerancias normales. Tu trabajo no es crear un plano matemático que nunca existió. Es devolver el panel a una condición efectivamente indistinguible de su estado previo al daño, dentro de los límites de la observación y del acabado. De aquí sale la idea de contacto exhaustivo: el punto en el que seguir manipulando ya no mejora nada razonablemente detectable y solo empieza a añadir coste o riesgo. Saber cuándo parar forma parte de la maestría. La última porción de una reparación suele ser un juicio sobre lo que se ve, y dos técnicos honestos pueden discrepar sobre si un panel está terminado, porque el ojo, la luz, el ángulo y el criterio de cada uno pueden diferir. Eso no significa que la calidad carezca de sentido. Significa que a la línea de meta hay que acercarse a propósito y no darla por supuesta.
5.4Dos reglas de trabajo
De ahí salen dos reglas de trabajo. La primera es que las abolladuras grandes tienen que convertirse en abolladuras pequeñas. Una abolladura grande y compleja no se repara de un acto. La divides en regiones manejables y mueves esas regiones en etapas conectadas y equilibradas. Si levantas demasiado una zona mientras las vecinas siguen bloqueadas, no has simplificado el problema. Has creado varios nuevos. El arte no está en separar la abolladura en partes. Está en mantener las partes relacionadas. La segunda regla es que toda reparación debe mantenerse equilibrada y evitar bloquear el panel, y a veces eso significa abrir la abolladura a propósito. Un técnico joven ve una depresión y quiere que sea más pequeña ya. Uno con experiencia puede hacer que parte del daño parezca mayor por un momento, porque está liberando el camino por el que el metal tiene que viajar. Eso se siente al revés hasta que lo entiendes. Si un mueble bloquea una puerta, empujar la puerta más fuerte no es progreso. Primero apartas lo que la bloquea. El metal se comporta distinto, pero la lógica es parecida. Una abolladura bloqueada suele necesitar libertad antes que fuerza. Hay una versión más fuerte de esta regla, y es la que haría memorizar primero a un alumno. Una reparación recorre el daño hacia atrás. Si el impacto desplazó metal hacia fuera, empujó fuerza por los caminos de deformación y hundió el centro, entonces la reparación libera la tensión de la corona, corrige los caminos y los pliegues, y levanta la depresión en último lugar. Restaurar una forma significa invertir la secuencia que la destruyó,1 y salirse de ese orden es como se fabrican texturas, puntos altos y deformaciones que nunca estuvieron en el daño original. Los técnicos veteranos lo dicen más corto que yo: frena el metal antes de subirlo.
Una reparación recorre el daño hacia atrás. Frena el metal antes de subirlo.
5.5Las reglas del banco
Aquí es donde resultan útiles las reglas del banco, y se dividen de forma natural entre ver y empujar. Sobre ver: si no lo puedes ver, no lo puedes arreglar. Si lo puedes ver, repáralo desde tantos ángulos útiles como sea posible. No empujes cuando no sepas dónde está la punta de tu herramienta. Encuentra la punta y haz contactos precisos. Sobre empujar: usa la punta más grande que sea práctica cuando muevas zonas amplias, porque las puntas finas concentran la fuerza y las anchas la reparten. No dejes que los errores se acumulen. Si creas varios errores de empuje o de golpe, límpialos antes de seguir. El número exacto puede cambiar con la experiencia, el principio no, porque los errores se componen. Trabaja el daño grueso en porciones equilibradas. Libera antes de coronar. Reconstruye la línea de carácter cuando el metal de alrededor esté listo para sostenerla. Trabaja los pliegues a lo largo de su recorrido. Si una abolladura se resiste a una fuerza razonable, no te vuelvas más fuerte de inmediato. Replantéate qué la está bloqueando.
5.6Despacio es rápido
Una de las mejores lecciones de todo este oficio es que despacio es rápido. Los técnicos jóvenes lo oyen y creen que es una frase motivacional. No lo es. Es una observación económica. Los primeros diez minutos de una reparación pueden ahorrarte o costarte las dos horas siguientes. Un empuje precipitado crea un alto. El alto exige un golpe. El golpe crea una depresión al lado. La depresión se levanta con una punta fina. La punta marca el acabado. De pronto ya no estás reparando la abolladura del cliente. Estás reparando una cadena de decisiones que empezó porque querías ahorrarte treinta segundos. Despacio es rápido porque la precisión evita deudas. Hay aquí una lección mayor: una herramienta perfecta con una palanca pésima suele ser peor que una herramienta imperfecta con una palanca excelente. A los técnicos les encanta el equipo, porque el equipo es fácil de comprar. La geometría no se compra. Hay que entenderla.
Así que la posición hacia la que ha ido construyendo este capítulo es esta. Llegar no demuestra eficiencia, y la creencia de que todos los caminos son iguales es la creencia que impide a un hombre encontrar nunca uno mejor. Si existe un camino óptimo, los contactos son la moneda que gastas buscándolo, y cada contacto que no necesitabas salió de la misma cuenta. La meta a la que te diriges no es la perfección, sino una condición de fábrica real e imperfecta, y por eso saber dónde parar es una destreza y no una falta de valor. El daño grande se convierte en daño pequeño que sigue relacionado consigo mismo. El metal bloqueado necesita libertad antes que fuerza. La prisa al principio es simplemente pedir prestado un tiempo que devolverás con intereses al final. Se te recordará por el panel terminado, no por lo sofisticado del carro de herramientas que tenías al lado.
Notes
- Que restaurar una forma exige invertir la secuencia de su deformación es un principio asentado en la literatura del conformado de metal. A. Steines, Moving Metal: The Art of Chasing and Repoussé (Huntingdon, PA: Blue Moon Press, 2001); F. Sargent, The Key to Metal Bumping. ↩